
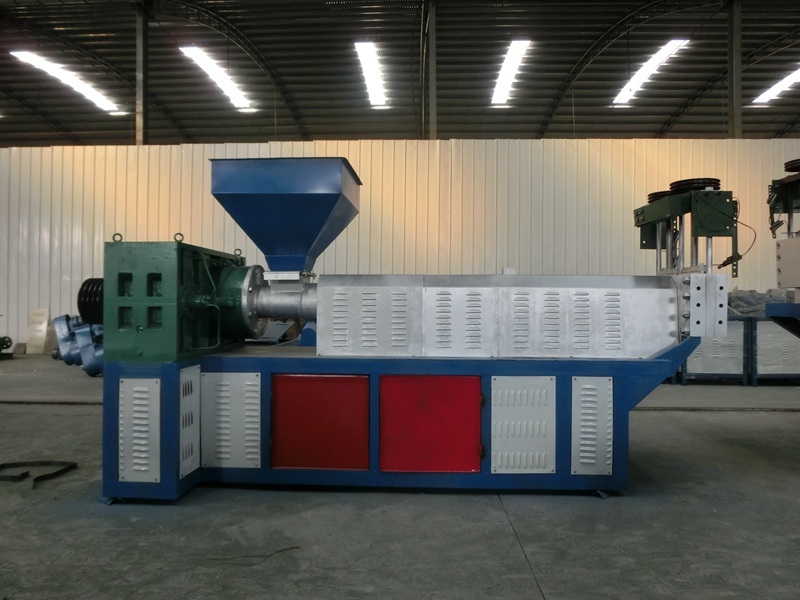
الاستخدام الصحيح لمعدات آلة تحبيب البلاستيك
1. عند إزالة المواد المتبقية على البرميل والبرغي والقالب، يمكن استخدام سكين من الخيزران أو النحاس فقط للكشط. لا يُسمح بكشط المواد بسكين فولاذي، ولا يُسمح بإزالة البقايا على البرغي بطريقة الحرق بالنار.
2. لا يُسمح بتشغيل البرغي في آلة تحبيب البلاستيك بدون تحميل لأكثر من 2-3 دقائق.
3. قبل بدء الإنتاج، يجب أن يكون البرميل والقالب قد خضعا لوقت تسخين وتثبيت درجة حرارة لا يقل عن المطلوب، ولا يُسمح بالإنتاج في ظروف أقل من درجة حرارة تلدين المادة الخام.
4. يجب تشغيل البرغي بسرعة منخفضة، ولا يُسمح بزيادة سرعة البرغي إلا بعد التشغيل لفترة من الوقت بسرعة منخفضة.
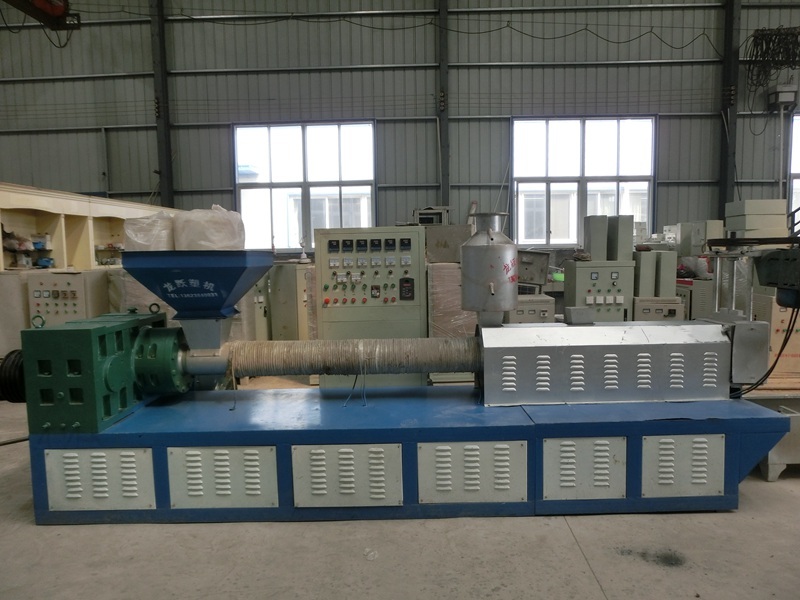
الاستخدام الصحيح لمعدات آلة تحبيب البلاستيك
5. افحص أجزاء التزييت مرة أو مرتين على الأقل لكل وردية، وأضف كمية كافية من مادة التزييت، ويجب ألا تتجاوز درجة حرارة أجزاء المحمل 50 درجة مئوية.
6. يجب مراقبة تغير تيار المحرك الرئيسي باستمرار أثناء العمل. عندما يعمل المحرك تحت ظروف تحميل زائد لفترة طويلة (يُسمح بالتحميل الزائد اللحظي)، يجب إيقافه فورًا للعثور على سبب الخلل واستئناف الإنتاج بعد إزالة الخلل.
7. بعد التسخين الأول للآلة، يجب ربط براغي تثبيت البرميل والقاعدة مرة واحدة.
8. قبل تركيب البرغي والقالب، نظف أسطح التلامس لكل جزء. يجب طلاء براغي التثبيت بطبقة من ثاني كبريتيد الموليبدينوم أو زيت السيليكون لتسهيل فك الأجزاء عند درجات الحرارة العالية. عند فك وتفكيك الأجزاء، لا تضرب سطح العمل لكل جزء بمطرقة ثقيلة. إذا لزم الأمر، استخدم خشبًا صلبًا كوسادة واضرب الخشب الصلب لإزالة الأجزاء بمطرقة.
9. افحص جودة المواد الخام للإنتاج باستمرار. لا يُسمح بخلط مواد غريبة مثل الرمل أو مسحوق المعادن في البرميل (من الأفضل استخدام مادة التغذية الممغنطة لإزالة الحديد).


