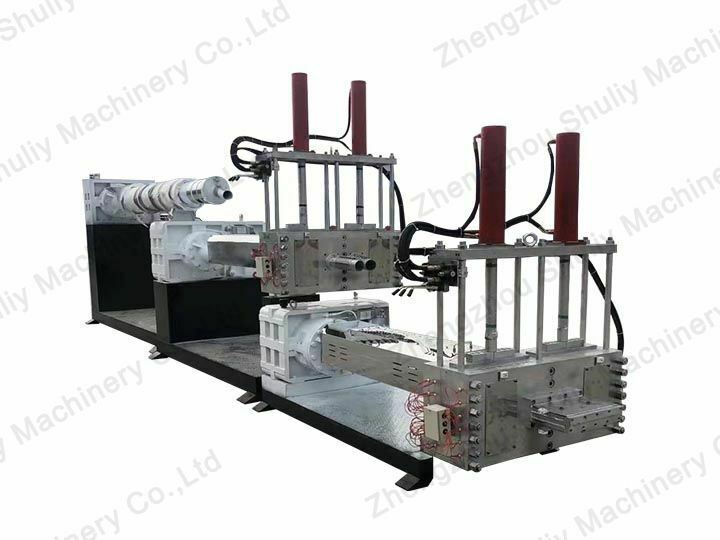
ترتبط إنتاجية آلة تحبيب البلاستيك ارتباطًا وثيقًا ببنيتها. حاليًا، تعتمد نظرية البثق الأكثر استخدامًا على الوظائف الأساسية الثلاث: النقل والذوبان والقياس. لذلك، يتضمن المسمار اللولبي الشائع ثلاثة أقسام: قسم التغذية، قسم الضغط، وقسم التجانس. يقوم قسم التغذية بدور النقل الصلب، ويقوم قسم الضغط بدور إذابة البلاستيك وضغطه، ويقوم قسم التجانس بدور التجانس والقياس.
العوامل الرئيسية المؤثرة على الإنتاجية
سرعة المسمار اللولبي
- مع زيادة سرعة المسمار اللولبي، ترتبط زيادة حجم البثق بالمادة. HDPE > LDPE > PP.
- يتأثر حجم بثق المواد المنصهرة منخفضة اللزوجة بسرعة المسمار اللولبي بشكل أكبر.
- يتأثر حجم بثق المسمار غير المبرد بسرعة المسمار اللولبي بشكل أكبر قليلاً مقارنة بالمسمار المبرد.
ضغط قالب الماكينة
- بالنسبة لآلة تحبيب البلاستيك ذات أخدود المسمار العميق والمسمار القصير، ينخفض حجم البثق بشكل حاد مع زيادة ضغط الرأس العشوائي.
- كلما زادت الفجوة بين المسمار والبرميل، زادت نسبة انخفاض حجم البثق مع زيادة ضغط الرأس.
نظافة المواد
تؤثر نظافة المواد الخام أيضًا على إنتاجية آلة تحبيب البلاستيك. إذا لم يتم تنظيف البلاستيك المعاد تدويره، أو حتى إذا كان مخلوطًا ببعض المواد الغريبة، فإن جودة حبيبات البلاستيك المبثوقة ستتدهور، وقد تتلف الماكينة في الحالات الشديدة. لذلك من المهم جدًا غسل البلاستيك المعاد تدويره جيدًا.