
Das Steuerungssystem der Kunststoffpelletiermaschine umfasst ein Heizsystem, ein Antriebssystem, ein Kühlsystem und ein System zur Messung von Prozessparametern, hauptsächlich bestehend aus elektrischen Geräten, Messgeräten und Stellgliedern (d. h. Bedienfelder und Arbeitsstationen). Die Hauptfunktion des Steuerungssystems der Kunststoffpelletiermaschine ist: Die Steuerung und Regelung der Haupt- und Hilfsantriebsmotoren, sodass Drehzahl und Drehmoment den Prozessanforderungen entsprechen und die Haupt- und Hilfsaggregate koordiniert arbeiten; die Prüfung und Regelung von Temperatur, Druck und Durchfluss der Kunststoffformmaschine; die Realisierung der Gesamtanlagensteuerung oder automatischen Steuerung.
Die elektrische Steuerung der Extrusionseinrichtung ist grob in zwei Teile unterteilt: Antriebssteuerung und Temperaturregelung, die den Extrusionsprozess einschließlich Temperatur, Druck und Kühlung realisiert.
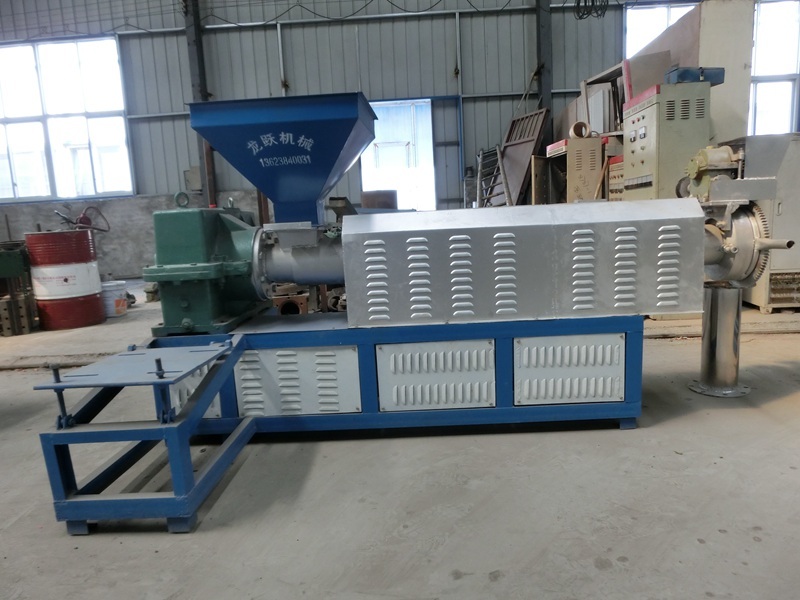
1, Kunststoffpelletiermaschine Temperaturregelung des Hauptaggregats
Die Extrusion von Kunststoffdraht- und -kabelisolierungen und -ummantelungen ist durch viskoses Fließen auf Basis thermoplastischer Verformung gekennzeichnet. Neben der erforderlichen Schnecke und dem beheizten Zylinder der Kunststoffpelletiermaschine, durch die die Kunststoffschmelze extrudiert wird, und der Erwärmung des Kunststoffs durch die Schneckenextrusion selbst, sollten die Temperaturanforderungen des Hauptaggregats im Allgemeinen berücksichtigt werden. Daher sollten nicht nur das Ein- und Ausschalten der Heizung, sondern auch die Faktoren zur Kühlung der heißen Schnecke berücksichtigt werden. Die Kunststoffpelletiermaschine erfordert eine korrekte und sinnvolle Bestimmung der Position und Installationsmethode des Thermoelements des Messfühlers. Der vom Temperaturregler angezeigte Wert sollte die tatsächliche Temperatur der Komponente widerspiegeln. Die Genauigkeit und das System des Temperaturreglers sollten gut aufeinander abgestimmt sein, und die Stabilität des gesamten Temperaturregelsystems der Kunststoffpelletiermaschine sollte den Anforderungen verschiedener Kunststoffextrusionstemperaturen entsprechen.
2, Drehzahlregelung der Schnecke der Kunststoffpelletiermaschine
Eine wichtige technische Anforderung an Kunststoffpelletierer zur Einstellung der Schneckendrehzahl und -stabilität ist der Hauptantrieb. Die Schneckendrehzahl bestimmt direkt die Menge und Geschwindigkeit des Produkts. Um im normalen Betrieb eine hohe Ausbeute zu erzielen, muss die für die Schneckendrehzahl der Kunststoffpelletiermaschine erforderliche Geschwindigkeit erreicht werden. Da Schwankungen der Drehzahl zu Schwankungen der Extrusionsqualität führen, kann es zu einer Änderung des Kabeldurchmessers kommen, wenn die Lineargeschwindigkeit des Abzugs nicht geändert wird.
3, Kunststoffpelletiermaschine Durchmesserregelung
Wie oben erwähnt, muss zur Sicherstellung des Produktkabeldurchmessers neben der Kontrolle der Maßtoleranzen des Kerns (Ader), der Extrusionstemperatur, der Schneckendrehzahl und der Abzugsvorrichtung auch die Regelung der Lineargeschwindigkeit und die Außendurchmessermessung gewährleistet sein. Bei Kunststoffpelletiermaschinen sollte der Kabelaußendurchmesser jederzeit geprüft und der Abzug oder die Schneckendrehzahl durch Rückmeldung des Fehlersignals angepasst werden, um den korrekten Durchmesser zu erreichen.
4, Kunststoffpelletiermaschine zur Erfüllung der Anforderungen der Wickelspannungsregelung
Um sicherzustellen, dass die konstante Spannung bei unterschiedlichen Lineargeschwindigkeiten von der leeren Spule aus erforderlich ist, ist es wünschenswert, den Spannungsregelmechanismus der Drahtaufnahmevorrichtung zu verwenden oder das elektrische System für konstante Lineargeschwindigkeit und konstante Spannungswicklung zu berücksichtigen.


