
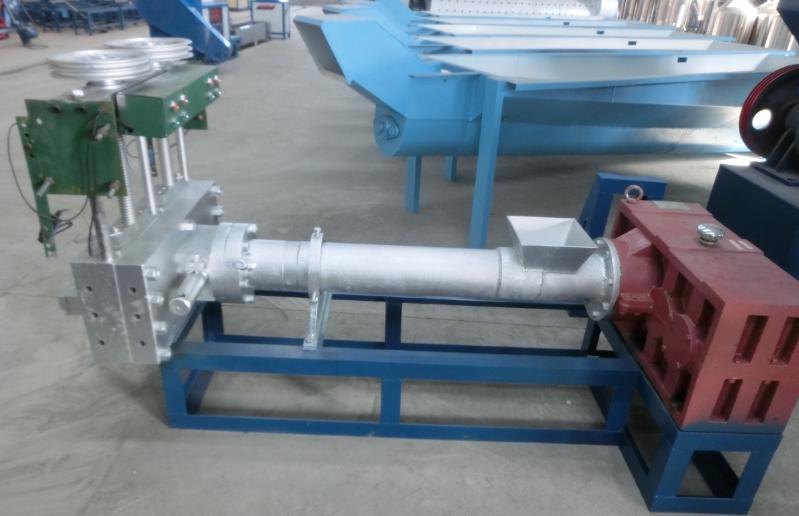
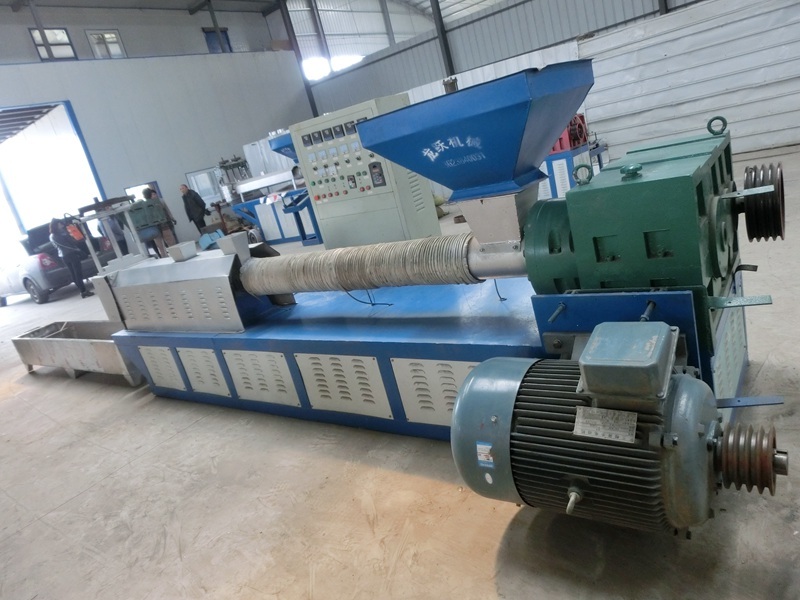
Der Hauptkörper des Kunststoffgranulators ist ein Extruder, der aus einem Extrusionssystem, einem Antriebssystem und einem Heiz- und Kühlsystem besteht.
1. Extrusionssystem: Das Extrusionssystem umfasst eine Schnecke, einen Zylinder, einen Trichter, einen Maschinenkopf und eine Form. Der Kunststoff wird durch ein Extrusionssystem zu einer gleichmäßigen Schmelze plastifiziert und durch die Schnecke unter dem im Prozess aufgebauten Druck kontinuierlich durch den Extruderkopf gefördert.
2. Antriebssystem: Die Funktion des Antriebssystems besteht darin, die Schnecke anzutreiben. Die Drehzahl der Förderschnecke während des Extrusionsprozesses wird üblicherweise von einem Motor, einem Getriebe und einem Lager gebildet.
3. Heiz- und Kühleinrichtung: Heizen und Kühlen sind notwendige Bedingungen für den Kunststoffextrusionsprozess.
Kunststoffgranulator Hilfsausrüstung
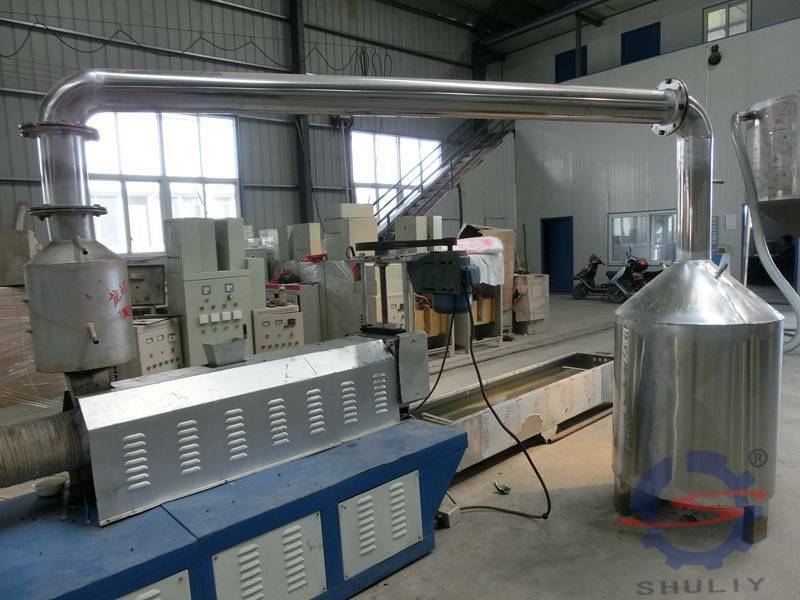
Die Hilfsmaschinen des Kunststoffgranulators umfassen hauptsächlich: eine Abzugsvorrichtung, eine Richtvorrichtung, eine Vorwärmeinrichtung, eine Kühleinrichtung, eine Zugeinrichtung, eine Messeinrichtung, eine Funkenprüfmaschine und eine Drahtaufnahmevorrichtung. Die Verwendung der Extrusionseinheit ist je nach optionaler Hilfsausrüstung unterschiedlich. Beispielsweise gibt es auch Schneidgeräte, Gebläse, Druckvorrichtungen und dergleichen.
Richtvorrichtung:
Eine der häufigsten Arten von Kunststoffextrusionsabfällen ist eine Exzentrizität, und die Biegung verschiedener Arten von Drahtkernen ist einer der wichtigen Gründe für die Isolationsunwucht. Bei der Mantel-Extrusion wird der Kratzer auf der Oberfläche des Mantels auch häufig durch die Biegung des Kerns verursacht. Die wichtigsten Arten von Richtvorrichtungen sind: Trommeltyp (unterteilt in horizontal und vertikal); Rollentyp (unterteilt in Einzelrolle und Rollengruppe); Windentyp, der Ziehen, Richten und stabile Spannung kombiniert; Druckrollentyp (unterteilt in horizontal und vertikal).
Kunststoffgranulator Vorwärmer:
Kabelvorwärmung ist sowohl für die Isolations- als auch für die Mantel-Extrusion erforderlich. Für die Isolierschicht, insbesondere die dünne Schichtisolierung, darf es keine Poren geben, und der Kern kann durch Vorwärmen bei hoher Temperatur vor der Extrusion Feuchtigkeit und Öl auf der Oberfläche entfernen. Bei der Mantel-Extrusion besteht ihre Hauptfunktion darin, den Kern zu trocknen, um die Möglichkeit von Hohlräumen im Mantel aufgrund von Feuchtigkeit (oder Feuchtigkeit, die das Polster umgibt) zu verhindern. Das Vorwärmen verhindert auch, dass der Innendruck des Kunststoffs während der Extrusion abgeschreckt wird.
Beim Extrudieren von Kunststoff kann das Vorwärmen die Disparitätstemperaturdifferenz beseitigen, die entsteht, wenn der kalte Draht in den Hochtemperatur-Maschinenkopf eintritt und an der Düse mit dem Kunststoff in Kontakt kommt, wodurch Schwankungen der Kunststofftemperatur und damit Schwankungen des Extrusionsdrucks vermieden werden, wodurch die Extrusionsmenge und -qualität stabilisiert werden.
Die elektrische Heizkern-Vorwärmeinrichtung wird in der Extrusionseinheit verwendet, die eine ausreichende Kapazität und schnelle Temperaturerhöhung erfordert, damit die Kernvorwärmung und die Kerntrocknung effizient sind. Die Vorwärmtemperatur wird durch die Geschwindigkeit der Linie begrenzt und ist im Allgemeinen ähnlich der Temperatur des Kopfes.
Kunststoffgranulator Kühleinrichtung:
Nachdem die Kunststoffextrusionsschicht gebildet ist, sollte sie sofort nach Verlassen des Maschinenkopfes gekühlt und fixiert werden, da sie sonst unter der Schwerkraft verformt wird. Die Kühlmethode ist normalerweise Wasserkühlung und wird je nach Wassertemperatur in Abschrecken und langsames Kühlen unterteilt. Abschrecken ist die direkte Kühlung mit kaltem Wasser. Abschrecken ist vorteilhaft für die Formgebung der Kunststoffextrusionsbeschichtung.
Bei kristallinen Hochpolymeren jedoch, aufgrund der schnellen Abkühlung, können leicht innere Spannungen in der Extrusionsschicht zurückbleiben, die während des Gebrauchs zu Rissen führen. Die Kunststoffschicht wird abgeschreckt. Langsames Kühlen dient dazu, die inneren Spannungen des Produkts zu reduzieren. Unterschiedliche Wassertemperaturen werden im Kühlwasserbehälter platziert, um das Produkt allmählich abzukühlen. Die Extrusion von PE und PP erfolgt durch langsames Kühlen, d.h. durch Heißwasser, Warmwasser und Kaltwasser. Drei Kühlabschnitte.
Der Recyclingprozess von Abfallkunststoffen ist:
Recycling - Zerkleinern - Reinigen - Trocknen - Granulieren - Extrusion (neue Produkte), während die Granulierlinie einen wichtigen Teil des Kunststoffrecyclingprozesses einnimmt.
Dieses Fließband wurde mehrfach aufgerüstet und zeichnet sich durch hohe Leistung, geringe Verluste, niedrige Ausfallrate, einfache Bedienung und niedrige Kosten aus. Die Granulierlinie hat verschiedene Heizmethoden, die je nach Stromkapazität und Kosten des Kunden ausgelegt werden können, und entsprechend den Materialien und der Produktion des Kunden, um dem Kunden qualitativ hochwertige, vernünftige Fließbänder zu bieten.


