
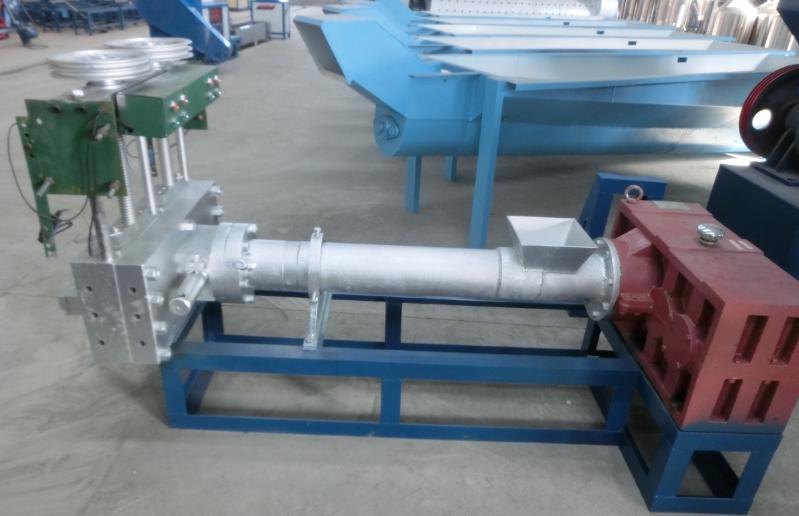
El cuerpo principal del granulador de plástico es una extrusora, que consta de un sistema de extrusión, un sistema de transmisión y un sistema de calefacción y refrigeración.
1. Sistema de extrusión: El sistema de extrusión incluye un tornillo, un cilindro, una tolva, un cabezal y un molde. El plástico se plastifica en un fundido uniforme mediante un sistema de extrusión y es continuamente empujado por el tornillo bajo la presión establecida en el proceso. Hacia el cabezal de la extrusora.
2. Sistema de transmisión: La función del sistema de transmisión es accionar el tornillo. La velocidad de rotación del tornillo de alimentación durante el proceso de extrusión suele estar compuesta por un motor, un reductor y un cojinete.
3. Dispositivo de calefacción y refrigeración: La calefacción y la refrigeración son condiciones necesarias para el proceso de extrusión de plástico.
Granulador de plástico equipo auxiliar
La maquinaria auxiliar del granulador de plástico incluye principalmente: un dispositivo de desenrollado, un dispositivo de enderezado, un dispositivo de precalentamiento, un dispositivo de enfriamiento, un dispositivo de tracción, un dispositivo de medición, un probador de chispas y un dispositivo de recogida de alambre. El uso de la unidad de extrusión varía según el equipo auxiliar opcional. Por ejemplo, también hay cortadoras, sopladores, dispositivos de impresión, etc.
Dispositivo de enderezado:
Uno de los tipos comunes de defectos en la extrusión de plástico es la excentricidad, y la curvatura de varios tipos de núcleos de alambre es una de las razones importantes de la excentricidad del aislamiento. En la extrusión de cubiertas, el rayado en la superficie de la chaqueta también suele ser causado por la curvatura del núcleo. Los principales tipos de dispositivos de enderezado son: tipo tambor (dividido en horizontal y vertical); tipo polea (dividido en polea simple y grupo de poleas); tipo cabrestante, que combina arrastre, enderezado y tensión estable; tipo rodillo de presión (dividido en horizontal y vertical).
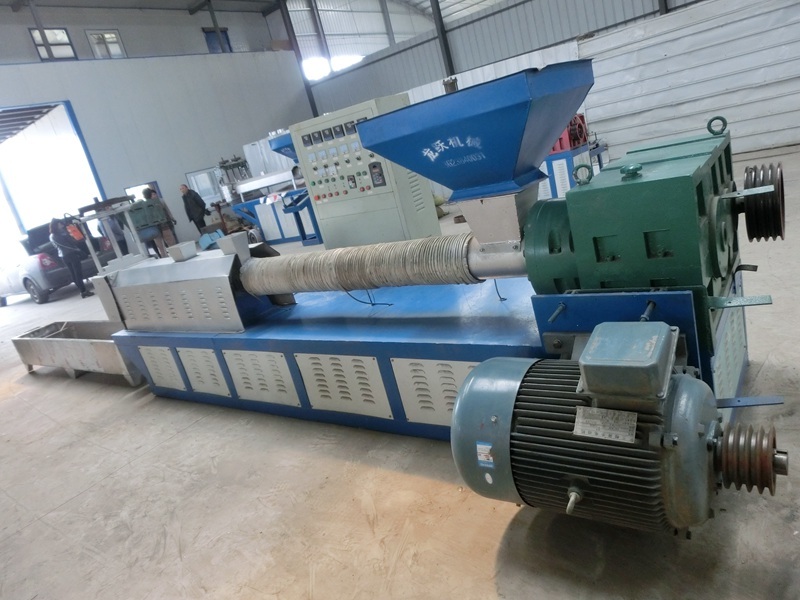
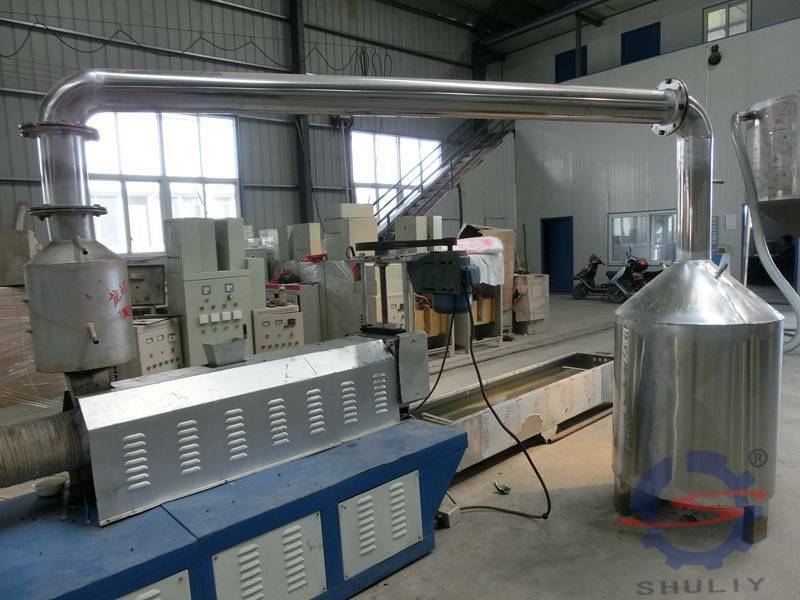
Granulador de plástico precalentador:
El precalentamiento del cable es necesario tanto para la extrusión de aislamiento como para la extrusión de cubierta. Para la capa aislante, especialmente el aislamiento de capa delgada, no se permite la existencia de poros, y el núcleo puede eliminar la humedad y el aceite de la superficie mediante precalentamiento a alta temperatura antes de la extrusión. Para la extrusión de cubiertas, su función principal es secar el núcleo para evitar la posibilidad de vacíos en la chaqueta debido a la humedad (o humedad que rodea el cojín). El precalentamiento también evita que la presión interna del plástico se enfríe bruscamente durante la extrusión.
En el proceso de extrusión de plástico, el precalentamiento puede eliminar la diferencia de temperatura que se forma cuando el alambre frío entra en el cabezal de la máquina a alta temperatura y entra en contacto con el plástico en la boca del molde, evitando la fluctuación de la temperatura del plástico y causando la fluctuación de la presión de extrusión, estabilizando así la cantidad de extrusión y la calidad de extrusión.
El dispositivo de precalentamiento del núcleo por calentamiento eléctrico se utiliza en la unidad de extrusión, y requiere suficiente capacidad y rápido aumento de temperatura, para que el precalentamiento del núcleo y el secado del núcleo sean eficientes. La temperatura de precalentamiento está limitada por la velocidad de la línea, y generalmente es similar a la temperatura del cabezal.
Granulador de plástico dispositivo de enfriamiento:
Después de que se forma la capa de extrusión de plástico, debe enfriarse y fijarse inmediatamente después de salir del cabezal de la máquina; de lo contrario, se deformará bajo la acción de la gravedad. El método de enfriamiento suele ser por agua y se divide en enfriamiento rápido y enfriamiento lento según la temperatura del agua. El enfriamiento rápido es el enfriamiento directo con agua fría. El enfriamiento rápido es beneficioso para el conformado del recubrimiento de extrusión de plástico.
Sin embargo, para el polímero cristalino, debido al enfriamiento rápido, es fácil que queden tensiones internas residuales en la capa de extrusión, lo que provoca grietas durante el uso. La capa de plástico se enfría rápidamente. El enfriamiento lento es para reducir la tensión interna del producto. Se colocan diferentes temperaturas de agua en el tanque de agua de enfriamiento para enfriar gradualmente el producto. La extrusión de PE y PP se realiza mediante enfriamiento lento, es decir, a través de agua caliente, agua tibia y agua fría. Tres secciones de enfriamiento.
El proceso de reciclaje de residuos plásticos es:
reciclaje - trituración - limpieza - secado - granulación - extrusión (nuevos productos), mientras que la línea de granulación ocupa una parte importante del proceso de reciclaje de plástico.
Esta línea de montaje ha sido actualizada muchas veces y tiene las características de gran producción, baja pérdida, baja tasa de fallos, fácil operación y bajo costo. La línea de granulación tiene varios métodos de calefacción, que se pueden diseñar según la capacidad eléctrica y el costo del cliente, y según los materiales y la producción del cliente, para proporcionar a los clientes líneas de montaje de calidad y razonables.


