
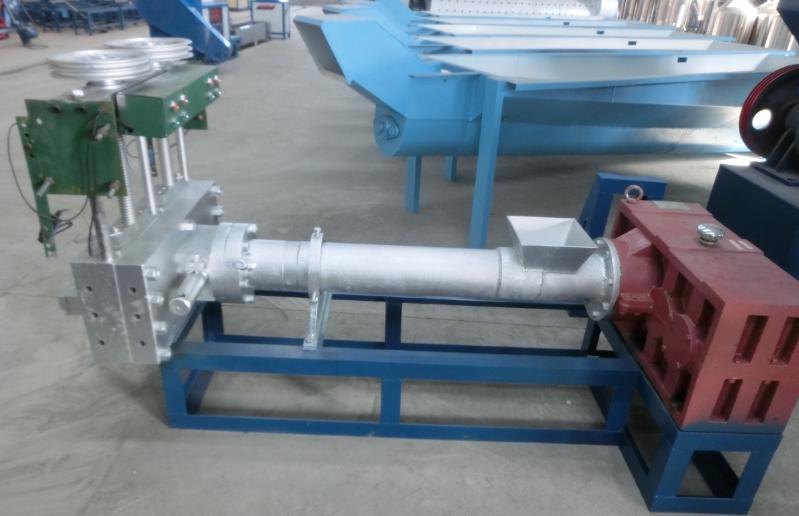
Le corps principal du granulateur de plastique est une extrudeuse, composée d'un système d'extrusion, d'un système de transmission et d'un système de chauffage et de refroidissement.
1. Système d'extrusion : Le système d'extrusion comprend une vis, un cylindre, une trémie, une tête de machine et un moule. Le plastique est plastifié en une masse fondue uniforme par le système d'extrusion et est poussé en continu par la vis sous la pression établie dans le processus, jusqu'à la tête de l'extrudeuse.
2. Système de transmission : La fonction du système de transmission est d'entraîner la vis. La vitesse de rotation de la vis d'alimentation pendant le processus d'extrusion est généralement assurée par un moteur, un réducteur et un palier.
3. Dispositif de chauffage et de refroidissement : Le chauffage et le refroidissement sont des conditions nécessaires au processus d'extrusion du plastique.
Granulateur de plastique équipement auxiliaire
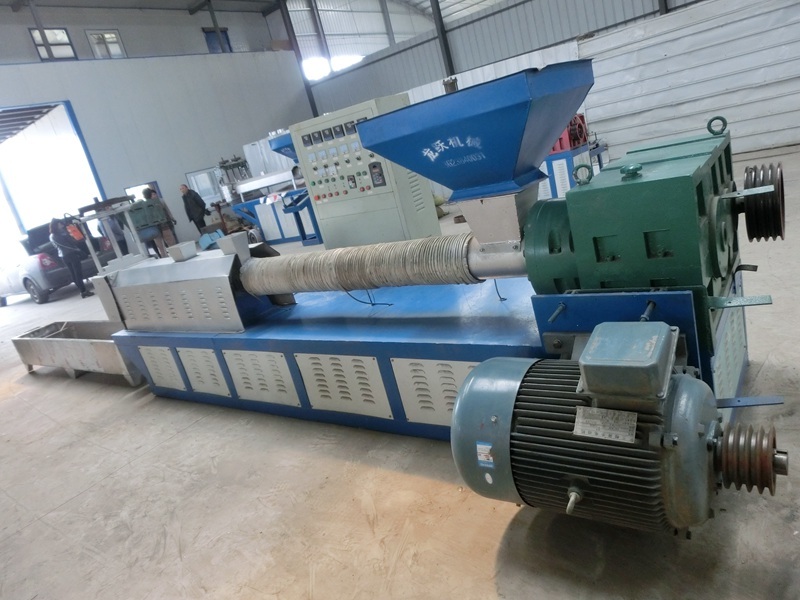
Les machines auxiliaires du granulateur de plastique comprennent principalement : un dispositif de déroulement, un dispositif de redressement, un dispositif de préchauffage, un dispositif de refroidissement, un dispositif de traction, un dispositif de mesure, un testeur d'étincelles et un dispositif de bobinage. L'utilisation de l'unité d'extrusion détermine les équipements auxiliaires optionnels. Par exemple, on peut aussi avoir des couteaux, des soufflantes, des dispositifs d'impression, etc.
Dispositif de redressement :
L'un des défauts courants dans l'extrusion de déchets plastiques est l'excentricité, et la courbure de divers types d'âmes de fil est l'une des causes importantes de l'excentricité de l'isolation. Dans l'extrusion de gaines, les rayures sur la surface de la gaine sont également souvent causées par la courbure de l'âme. Les principaux types de dispositifs de redressement sont : type à tambour (divisé en horizontal et vertical) ; type à poulie (divisé en poulie simple et groupe de poulies) ; type treuil, qui combine le tirage, le redressement et la tension stable ; type à rouleau presseur (divisé en horizontal et vertical).
Granulateur de plastique préchauffeur :
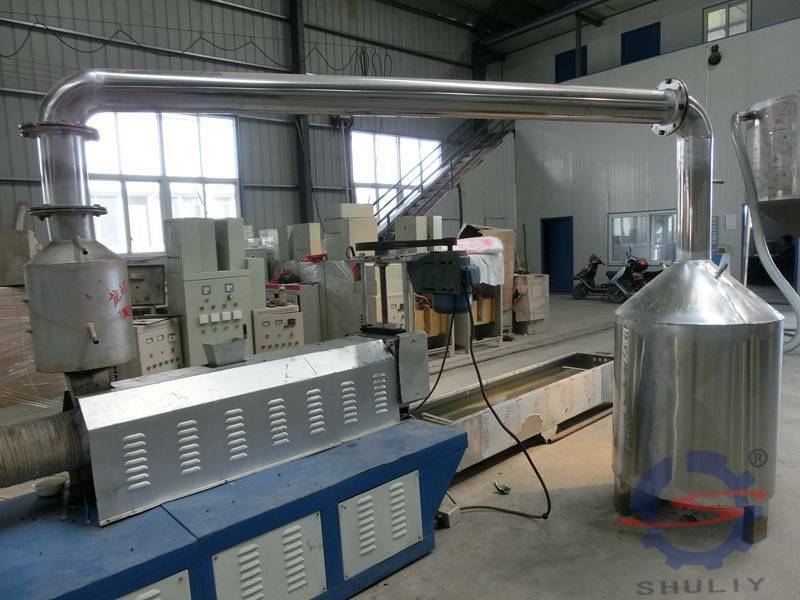
Le préchauffage du câble est nécessaire à la fois pour l'extrusion d'isolation et l'extrusion de gaine. Pour la couche isolante, en particulier l'isolation en couche mince, la présence de pores ne peut être tolérée, et l'âme peut éliminer l'humidité et l'huile en surface par préchauffage à haute température avant extrusion. Pour l'extrusion de gaine, sa fonction principale est de sécher l'âme pour éviter la possibilité de vides dans la gaine dus à l'humidité (ou à l'humidité entourant le coussin). Le préchauffage empêche également la trempe interne de la pression du plastique pendant l'extrusion.
Dans le processus d'extrusion du plastique, le préchauffage peut éliminer la différence de température importante formée lorsque le fil froid entre dans la tête de machine à haute température et entre en contact avec le plastique à la sortie de la filière, évitant ainsi les fluctuations de température du plastique et les fluctuations de la pression d'extrusion, stabilisant ainsi le débit d'extrusion et la qualité.
Le dispositif de préchauffage par chauffage électrique de l'âme est utilisé dans l'unité d'extrusion, nécessitant une capacité suffisante et une montée en température rapide, afin que le préchauffage et le séchage de l'âme soient efficaces. La température de préchauffage est limitée par la vitesse de la ligne, et est généralement similaire à la température de la tête.
Granulateur de plastique dispositif de refroidissement :
Après la formation de la couche d'extrusion plastique, elle doit être refroidie et figée immédiatement après avoir quitté la tête de machine, sinon elle se déformera sous l'effet de la gravité. La méthode de refroidissement est généralement par eau et se divise en trempe et refroidissement lent selon la température de l'eau. La trempe est un refroidissement direct à l'eau froide. La trempe est bénéfique pour le façonnage du revêtement d'extrusion plastique.
Cependant, pour les polymères cristallins, en raison du refroidissement rapide, il est facile de laisser des contraintes internes résiduelles dans la couche d'extrusion, entraînant des fissures lors de l'utilisation. La couche plastique est trempée. Le refroidissement lent permet de réduire les contraintes internes du produit. Différentes températures d'eau sont placées dans le réservoir d'eau de refroidissement pour refroidir progressivement le produit. L'extrusion de PE et PP se fait par refroidissement lent, c'est-à-dire par trois sections de refroidissement : eau chaude, eau tiède et eau froide.
Le processus de recyclage des déchets plastiques est :
recyclage - broyage - nettoyage - séchage - granulation - extrusion (nouveaux produits), tandis que la ligne de granulation occupe une part importante du processus de recyclage du plastique.
Cette chaîne de production a été améliorée à plusieurs reprises et présente les caractéristiques suivantes : grande capacité, faible perte, faible taux de panne, facilité d'utilisation et faible coût. La ligne de granulation offre différentes méthodes de chauffage, qui peuvent être conçues en fonction de la capacité électrique et du coût du client, et selon les matériaux et la production du client, pour fournir des chaînes de production de qualité et raisonnables.


