
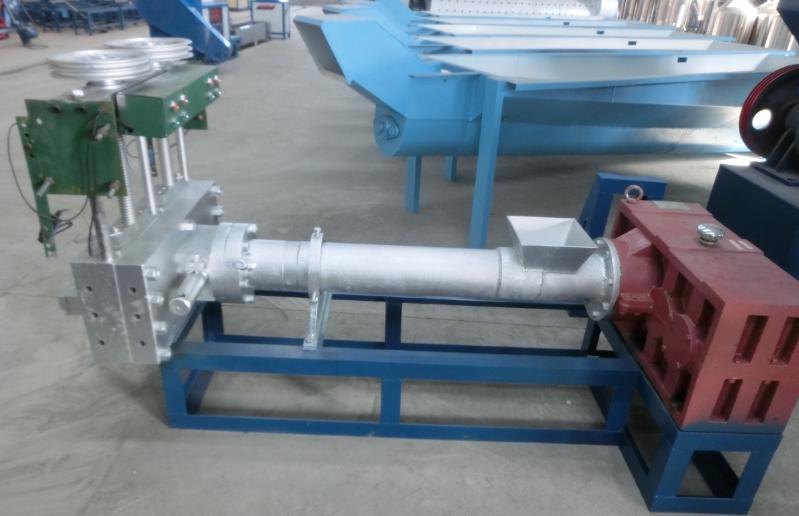
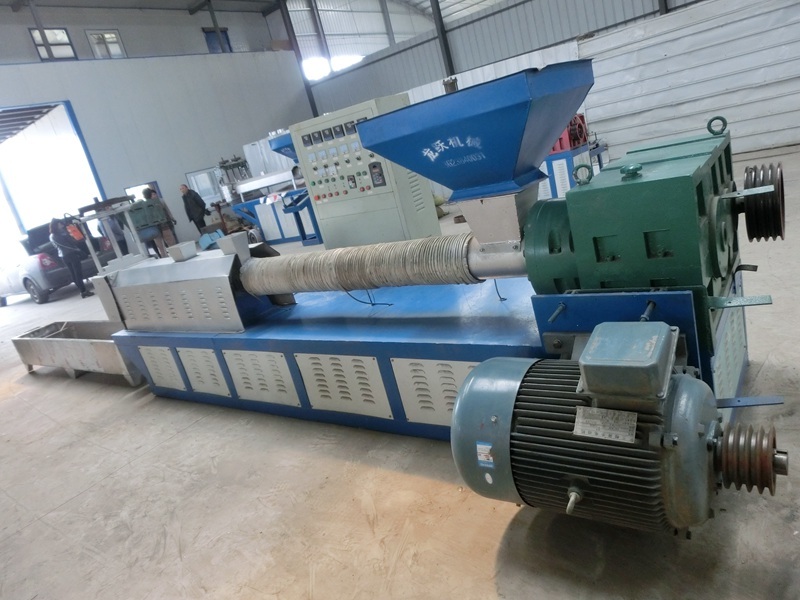
Badan utama granulator plastik adalah ekstruder, yang terdiri dari sistem ekstrusi, sistem transmisi, dan sistem pemanas dan pendingin.
1. Sistem ekstrusi: Sistem ekstrusi meliputi sekrup, laras, hopper, kepala mesin, dan cetakan. Plastik diplastisisasi menjadi lelehan seragam oleh sistem ekstrusi dan secara terus menerus didorong oleh sekrup di bawah tekanan yang terbentuk selama proses. Kepala ekstruder.
2. Sistem transmisi: Fungsi sistem transmisi adalah untuk menggerakkan sekrup. Kecepatan putaran sekrup suplai selama proses ekstrusi biasanya terdiri dari motor, peredam, dan bantalan.
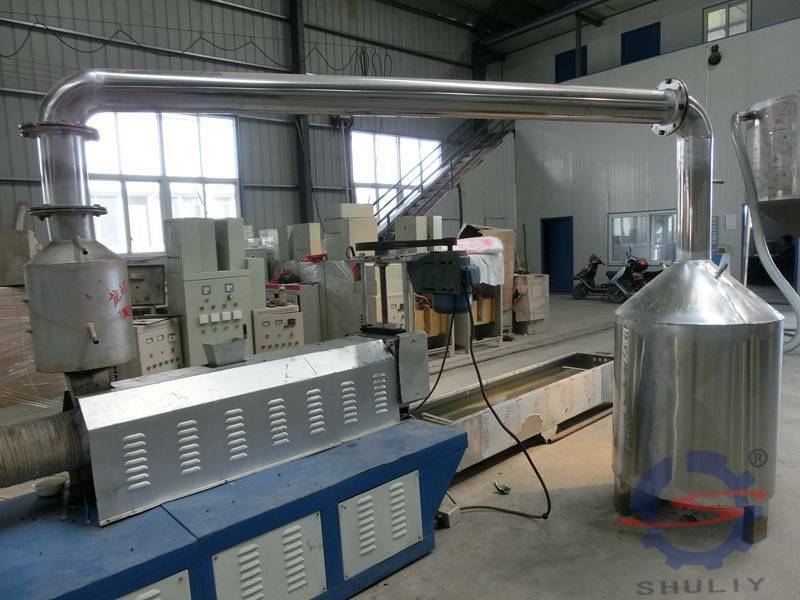
3. Perangkat pemanas dan pendingin: Pemanasan dan pendinginan adalah kondisi yang diperlukan untuk proses ekstrusi plastik.
Granulator plastik peralatan bantu
Mesin bantu granulator plastik terutama meliputi: perangkat pengumpan, perangkat pelurus, perangkat pemanas awal, perangkat pendingin, perangkat penarik, perangkat pengukur, mesin uji percikan, dan perangkat penggulung kawat. Penggunaan unit ekstrusi berbeda untuk peralatan bantu opsionalnya. Misalnya, ada juga pemotong, peniup, perangkat pencetak, dan sejenisnya.
Perangkat pelurus:
Salah satu jenis cacat umum pada limbah ekstrusi plastik adalah eksentrisitas, dan pembengkokan berbagai jenis inti kawat merupakan salah satu penyebab penting eksentrisitas isolasi. Dalam ekstrusi selubung, goresan pada permukaan jaket juga sering disebabkan oleh pembengkokan inti. Jenis utama perangkat pelurus adalah: tipe drum (dibagi menjadi horizontal dan vertikal); tipe katrol (dibagi menjadi katrol tunggal dan kelompok katrol); tipe winch, yang menggabungkan penarikan, pelurusan, dan tegangan stabil; Tipe rol tekan (dibagi menjadi horizontal dan vertikal).
Granulator plastik pemanas awal:
Pemanasan awal kabel diperlukan baik untuk ekstrusi isolasi maupun ekstrusi jaket. Untuk lapisan isolasi, terutama isolasi lapisan tipis, keberadaan pori tidak dapat diizinkan, dan inti dapat menghilangkan kelembaban dan minyak pada permukaan dengan pemanasan awal pada suhu tinggi sebelum ekstrusi. Untuk ekstrusi selubung, fungsi utamanya adalah mengeringkan inti untuk mencegah kemungkinan rongga dalam jaket karena kelembaban (atau kelembaban di sekitar bantalan). Pemanasan awal juga mencegah tekanan internal plastik menjadi dingin secara tiba-tiba selama ekstrusi.
Dalam proses ekstrusi plastik, pemanasan awal dapat menghilangkan perbedaan suhu yang terbentuk ketika kawat dingin memasuki kepala mesin bersuhu tinggi dan bersentuhan dengan plastik di mulut cetakan, menghindari fluktuasi suhu plastik yang menyebabkan fluktuasi tekanan ekstrusi, sehingga menstabilkan jumlah ekstrusi dan kualitas ekstrusi.
Perangkat pemanas awal inti pemanas listrik digunakan dalam unit ekstrusi, yang memerlukan kapasitas yang cukup dan kenaikan suhu yang cepat, sehingga pemanasan awal inti dan efisiensi pengeringan inti tinggi. Suhu pemanasan awal dibatasi oleh kecepatan jalur, dan umumnya mirip dengan suhu kepala.
Granulator plastik perangkat pendingin:
Setelah lapisan ekstrusi plastik terbentuk, harus segera didinginkan dan diatur setelah meninggalkan kepala mesin, jika tidak, akan berubah bentuk karena gravitasi. Metode pendinginan biasanya didinginkan dengan air dan dibagi menjadi pendinginan cepat dan pendinginan lambat tergantung pada suhu air. Pendinginan cepat adalah pendinginan langsung dengan air dingin. Pendinginan cepat bermanfaat untuk pembentukan lapisan ekstrusi plastik.
Namun, untuk polimer kristalin, karena pendinginan yang cepat, mudah terjadi tegangan sisa dalam lapisan ekstrusi, yang menyebabkan retak selama penggunaan. Lapisan plastik didinginkan dengan cepat. Pendinginan lambat adalah untuk mengurangi tegangan internal produk. Air dengan suhu berbeda ditempatkan di tangki air pendingin untuk mendinginkan produk secara bertahap. Ekstrusi PE dan PP dilakukan dengan pendinginan lambat, yaitu melalui air panas, air hangat, dan air dingin. Tiga bagian pendinginan.
Proses daur ulang limbah plastik adalah:
daur ulang - penghancuran - pembersihan - pengeringan - granulasi - ekstrusi (produk baru), sementara jalur granulasi menempati bagian penting dari proses daur ulang plastik.
Jalur perakitan ini telah ditingkatkan berkali-kali dan memiliki karakteristik output besar, kerugian rendah, tingkat kegagalan rendah, pengoperasian mudah, dan biaya rendah. Jalur granulasi memiliki berbagai metode pemanasan, yang dapat dirancang sesuai dengan kapasitas listrik dan biaya pelanggan, dan sesuai dengan bahan dan produksi pelanggan, untuk menyediakan jalur perakitan yang berkualitas dan masuk akal kepada pelanggan.


