
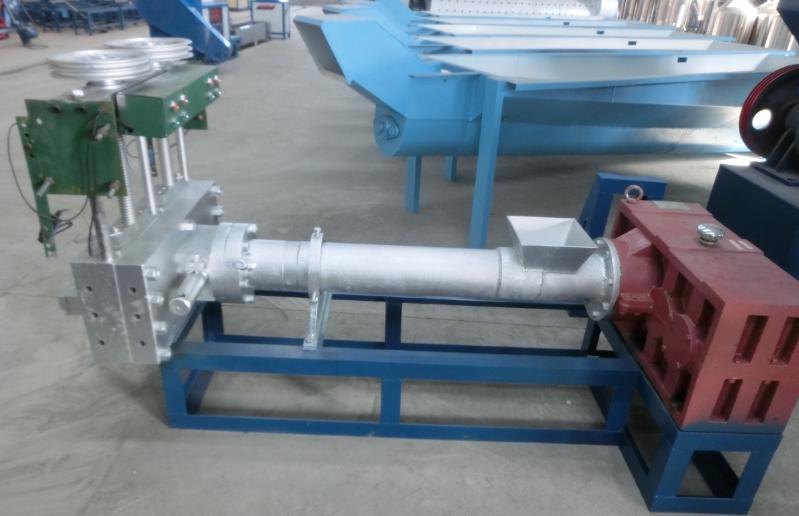
プラスチック造粒機の本体は、押出システム、伝動システム、加熱冷却システムからなる押出機であるプラスチック造粒機。再生可能資源を積極的に開発し、廃棄物を宝物に変えます。
1. 押出システム 押出システムはホッパー、機頭から構成され、押出システムによって可塑化されて均一な溶融物となり、スクリューによってプロセスの圧力で連続的に押し出されます。
(1) プラスチック造粒機 スクリュー:
押出機の最も重要な部品です。押出機の適用範囲と生産性に直接関係します。高強度で耐腐食性のある合金鋼で作られています。
(2) プラスチック造粒機 バレル:
金属製の円筒で、一般的には耐熱性、耐圧縮強度、耐摩耗性、耐腐食性に優れた合金鋼、または合金鋼を内張りした複合鋼管で作られています。バレルはスクリューと組み合わさり、プラスチックの粉砕、軟化、溶融、可塑化、脱気、圧縮を実現し、ゴムを成形システムに連続的かつ均一に搬送します。一般的なバレルの長さは直径の15~30倍で、プラスチックが十分に加熱され、完全に可塑化されるようにします。
(3) プラスチック造粒機 ホッパー:
ホッパーの底部には流量を調整・遮断するための切断装置が装備されています。ホッパーの側面には覗き穴と校正計量装置が装備されています。
(4) プラスチック造粒機 機頭と金型:
機頭は合金鋼製の内側スリーブと炭素鋼製の外側ケーシングで構成され、機頭内には成形金型が配置されていますプラスチック造粒機。機頭の機能は、回転するプラスチック溶融物を平行な直線運動に変換し、金型スリーブに均一かつスムーズに導入し、プラスチックに必要な成形圧力を与えることです。
プラスチックはバレル内で可塑化・圧縮され、多孔質フィルタープレートを通って、機頭のネックを経て一定の流路に沿って機頭成形金型に流れ込み、金型コアスリーブと適切に嵌合して断面が減少する環状隙間を形成し、プラスチック溶融体がコアの周りに連続的な緻密な管状被覆を形成します。機頭内のプラスチック流路を合理的にし、プラスチックが滞留するデッドゾーンを排除するために、分流スリーブがしばしば配置されます。押出中の圧力変動を排除するために、均圧リング付きの機頭には金型修正・調整装置も装備されており、コアと金型スリーブの同心度を調整・修正するのに便利です。
2. 伝動システム 伝動システムの機能はスクリューを駆動することです。押出プロセス中に供給スクリューに必要なトルクと速度は、通常、モーター、減速機、ベアリングで構成されます。


