
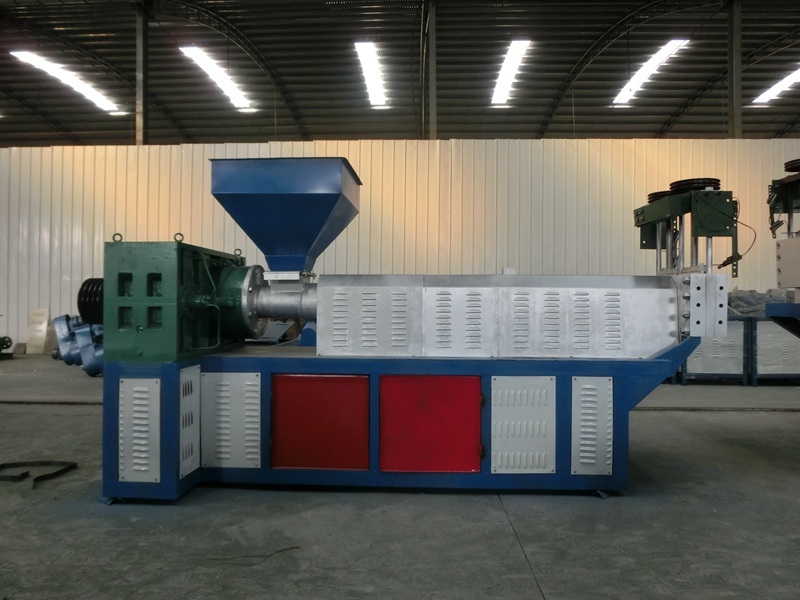
プラスチック造粒機の正しい使用方法
1. バレル、スクリュー、金型の残留物を取り除く際は、竹製または銅製のナイフのみを使用して削り取ってください。鋼製ナイフでの削り取りは禁止されており、また火で焼いてスクリューの残留物を取り除くことも禁止されています。
2. プラスチック造粒機内でのスクリューの空転時間は2~3分を超えないようにしてください。
3. 材料の生産を開始する前に、バレルと成形金型は十分な加熱と恒温時間を確保し、原料の可塑化温度に達していない状態での生産は禁止されています。
4. スクリューは低速で起動しなければならず、低速でしばらく運転した後にのみ、スクリュー速度を徐々に上げることが許可されます。
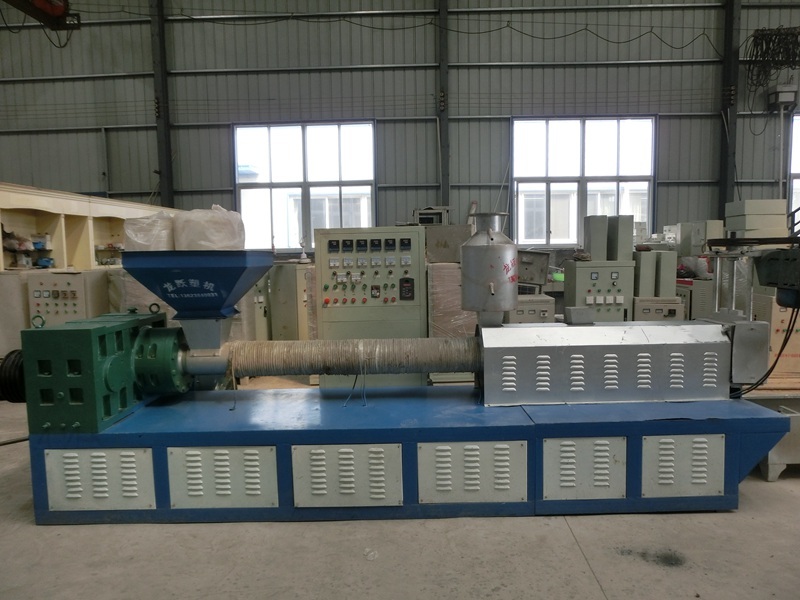
プラスチック造粒機の正しい使用方法
5. 潤滑部品は1シフトあたり少なくとも1~2回点検し、十分な潤滑剤を追加してください。ベアリング部品の温度は50°Cを超えないようにしてください。
6. プラスチック造粒機は作業中、常に主モーターの電流変化を観察する必要があります。モーターが長時間過負荷状態で動作している場合(瞬間的な過負荷は許容されます)、直ちに停止して故障原因を特定し、故障が解消された後に生産を再開してください。
7. 機械を初めて加熱した後は、バレルとベースの接続固定ネジを一度締め直してください。
8. スクリューと金型を取り付ける前に、各部品の嵌合接触面を清掃してください。固定ボルトには二硫化モリブデンまたはシリコーンオイルを塗布し、高温時の部品取り外しを容易にしてください。各部品の分解・取り外し時には、各部品の作業面をハンマーで叩かないでください。必要に応じて、硬木を当ててハンマーで硬木を叩き、部品を取り外してください。
9. 生産用原料の品質を頻繁に確認してください。砂や金属粉などの異物がバレル内に混入しないようにしてください(材料投入時に鉄分を除去する装置を使用することを推奨します)。


