
プラスチック造粒機の仕組みは?
プラスチックがプラスチック造粒機のホッパーに投入されると、ホッパーからスムーズにスクリュー上に落下し、スクリューのねじ山に噛み込まれます。スクリューが回転するにつれて、ねじ山によって材料がヘッド方向に強制的に前進し、機械的な搬送プロセスが形成されます。
プラスチックが供給口から機首に向かって移動する際、スクリューのねじ山の深さは徐々に減少し、フィルタースクリーン、マニホールド、ヘッドの抵抗により、可塑化プロセス中に高圧が発生し、材料は強く圧縮されます。
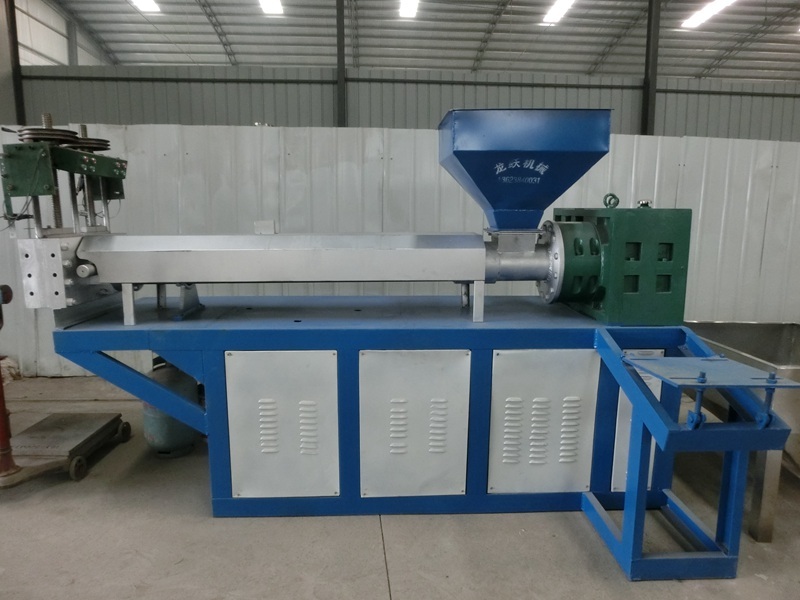
緻密化により熱伝導が向上し、プラスチックの溶融が促進されます。同時に、徐々に上昇する圧力により、ペレット間に存在していたガスがベントホールから排出されます。
圧力が上昇する一方で、プラスチックは外部から加熱されます。また、圧縮、せん断、撹拌の動きの中で、プラスチック自体が内部摩擦により大量の熱を発生します。外力と内力の複合作用により、プラスチックの温度は徐々に上昇し、その物理的状態もガラス状態、高弾性状態、粘性流動状態へと変化します。
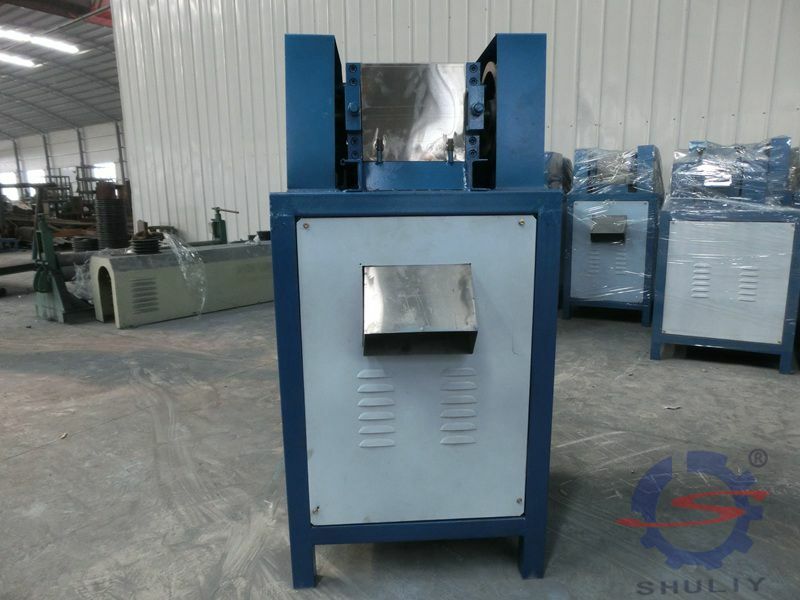
一般的に、供給部では主にガラス状態であり、スクリューのねじ山が徐々に減少する圧縮部の中間部分では、材料は主に高弾性状態にあり、徐々に溶融します。圧縮部の後方およびスクイーズ部では、材料は粘性状態にあります。これは、プラスチックが完全に可塑化されたことを意味し、可塑化されたプラスチックは、スクリューの推力によって圧縮され、定量的かつ均一に連続的に機首から押し出されます。


