
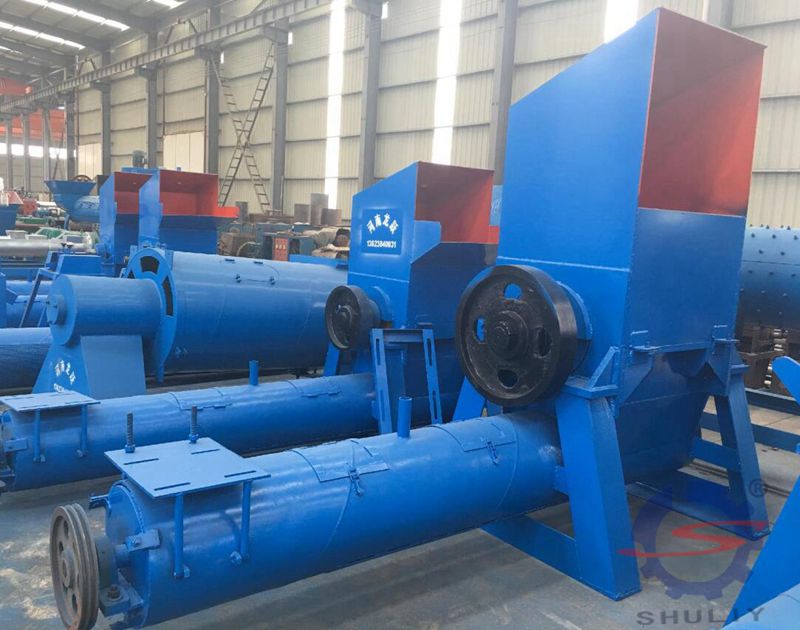
プラスチックペレットマシン制御システムは、加熱システム、伝達システム、冷却システム、およびプロセスパラメータ測定システムで構成され、主に電気機器、計器、およびアクチュエータ(すなわち、制御盤とワークステーション)によって構成されています。プラスチックペレットマシン制御システムの主な機能は、主補助駆動モーターの制御と調整、速度と力の出力がプロセス要件を満たすこと、および主補助の協調を可能にすることです。また、温度、圧力、流量を試験・調整するプラスチック成形機を備え、装置全体の制御または自動制御を実現します。
押出装置の電気制御は、大きく分けて駆動制御と温度制御の2つの部分に分けられ、温度、圧力、冷却を含む押出プロセスを実現します。
1、プラスチックペレットマシンホスト温度制御
プラスチック電線ケーブルの絶縁体とシースの押出成形は、熱可塑性変形に基づく粘性流動が特徴です。必要なプラスチックペレットマシンのスクリューと外部加熱バレルに加えて、プラスチック溶融物が押出され、スクリュー押出プラスチック自体も加熱されるため、ホストの温度要件を一般的に考慮する必要があります。したがって、ヒーターの加熱のオン/オフだけでなく、熱いスクリューを冷却する要素も考慮する必要があります。プラスチックペレットマシンは、測定コンポーネントの熱電対の位置と設置方法を正確かつ合理的に決定する必要があります。温度制御メーターからの読み取り値は、コンポーネントの実際の温度を反映できます。温度制御計器の精度とシステムは適切に適合している必要があり、プラスチックペレットマシン全体の温度制御システムの安定性は、さまざまなプラスチック押出温度の要件を満たすことができます。
2、プラスチックペレットマシンのスクリュー速度制御
プラスチックペレタイザーがスクリュー速度と安定性を調整するための重要な技術要件は、ホストの伝達です。スクリュー速度は、製品の量と速度を直接決定します。通常の生産で高収量を達成するには、プラスチックペレットマシンのスクリュー速度要件に必要な速度を達成する必要があります。回転速度の変動は押出品質の変動を引き起こすため、牽引の線速度が変わらない場合、ケーブルの直径の変化が発生します。
3、プラスチックペレットマシンの直径制御
上記のように、製品ケーブルの直径を確保するためには、コア(芯線)の寸法公差、押出温度、スクリュー速度、および牽引装置を制御する必要があるだけでなく、線速度と外径測定の制御も確保する必要があります。プラスチックペレットマシン設備では、ケーブルの外径を随時テストし、誤差信号のフィードバックによって牽引速度またはスクリュー速度を調整し、正しい直径を超えないようにする必要があります。


