
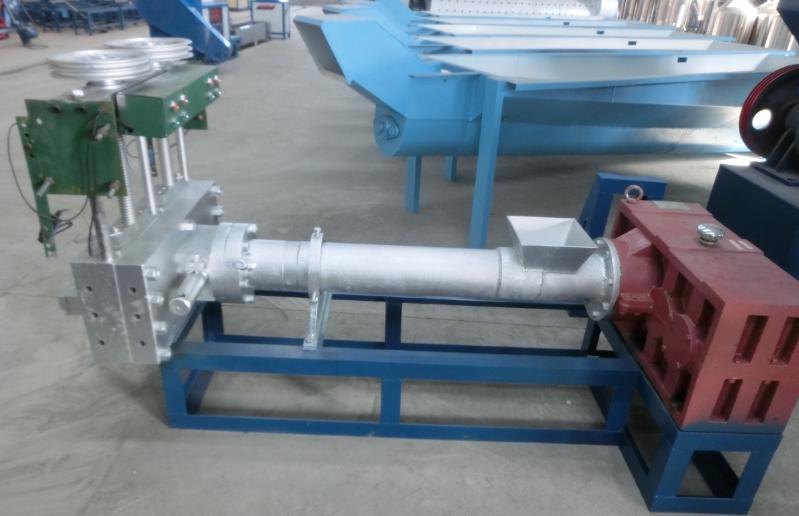
プラスチック造粒機の本体は押出機であり、押出システム、伝動システム、加熱冷却システムから構成されています。
1. 押出システム:押出システムはスクリュー、バレル、ホッパー、機頭、金型から構成されます。プラスチックは押出システムによって可塑化され均一な溶融体となり、プロセス中に確立された圧力下でスクリューによって連続的に押出機先端へ送られます。
2. 伝動システム:伝動システムの機能はスクリューを駆動することです。押出プロセス中の供給スクリューの回転速度は通常、モーター、減速機、ベアリングで構成されます。
3. 加熱冷却装置:加熱と冷却はプラスチック押出プロセスに必要な条件です。
プラスチック造粒機 補助装置
プラスチック造粒機の補助機には主に、繰り出し装置、矯正装置、予熱装置、冷却装置、牽引装置、計量装置、スパークテスター、巻取装置が含まれます。押出ユニットの使用目的に応じて、選択する補助装置は異なります。例えば、カッター、ブロワー、印刷装置などもあります。
矯正装置:
プラスチック押出廃棄物の一般的なタイプの一つに偏心があり、各種芯線の曲がりは絶縁偏心の重要な原因の一つです。シース押出では、ジャケット表面の傷も芯線の曲がりによって引き起こされることがよくあります。矯正装置の主なタイプは、ドラム式(水平型と垂直型に分かれる)、プーリー式(単一プーリーとプーリー群に分かれる)、ウィンチ式(牽引、矯正、安定張力を兼ね備える)、加圧ローラー式(水平型と垂直型に分かれる)です。
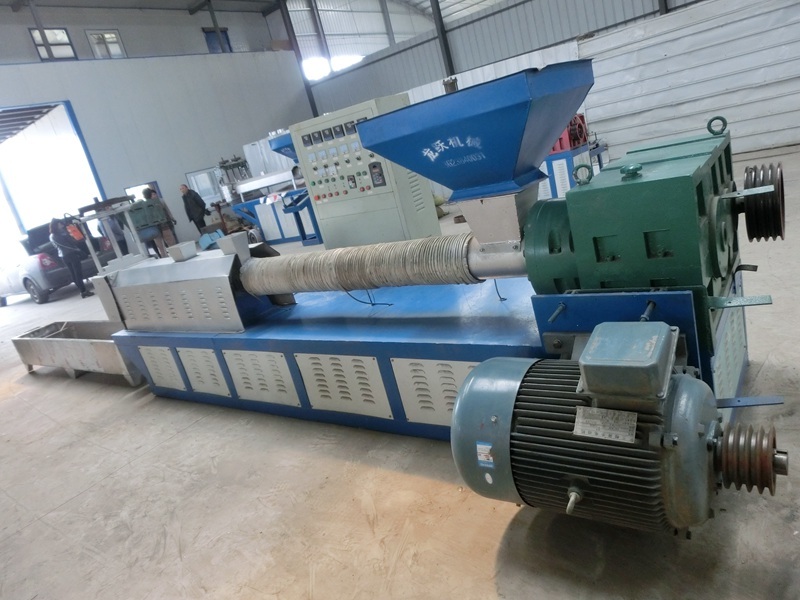
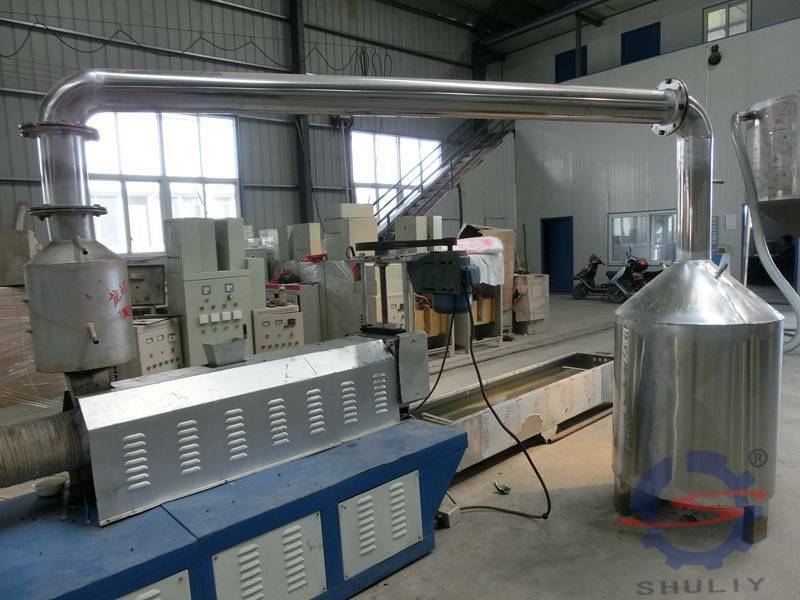
プラスチック造粒機予熱器:
ケーブルの予熱は、絶縁押出とシース押出の両方に必要です。特に薄層絶縁の場合、気孔の存在は許されません。芯線は押出前に高温で予熱することで表面の水分や油分を除去できます。シース押出の場合、その主な機能は芯線を乾燥させ、水分(または緩衝材周囲の湿気)によるジャケット内の空隙の可能性を防ぐことです。予熱はまた、押出中にプラスチックの内部圧力が急冷されるのを防ぎます。
プラスチック押出の過程で、予熱は冷たい線材が高温の機頭に入り金型口でプラスチックと接触する際に生じる温度差を解消し、プラスチック温度の変動や押出圧力の変動を防ぎ、押出量と品質を安定させます。
押出ユニットでは電熱式芯線予熱装置が使用され、十分な容量と急速な温度上昇が必要であり、芯線の予熱と乾燥効率が高くなります。予熱温度はライン速度に制限され、一般的に機頭温度と同程度です。
プラスチック造粒機冷却装置:
プラスチック押出層が形成された後、機頭を出た直後に冷却・固化する必要があります。そうしないと、重力の作用下で変形します。冷却方法は通常水冷であり、水温によって急冷と徐冷に分けられます。急冷は冷水による直接冷却です。急冷はプラスチック押出被覆の成形に有利です。
しかし、結晶性高分子の場合、急冷により押出層に内部応力が残留しやすく、使用中に亀裂が生じる可能性があります。プラスチック層は急冷されます。徐冷は製品の内部応力を低減します。冷却水槽に異なる温度の水を入れ、製品を徐々に冷却します。PEやPPの押出は徐冷で行われ、温水、ぬるま湯、冷水の3段階の冷却を経ます。
廃プラスチックのリサイクルプロセス:
リサイクル - 破砕 - 洗浄 - 乾燥 - 造粒 - 押出(新製品)。造粒ラインはプラスチックリサイクルプロセスにおいて重要な部分を占めています。
この組立ラインは何度もアップグレードされており、大出力、低損失、低故障率、操作の容易さ、低コストという特徴があります。造粒ラインには様々な加熱方式があり、お客様の電力容量やコストに応じて設計可能で、お客様の材料や生産量に応じて、高品質で合理的な組立ラインを提供します。


