
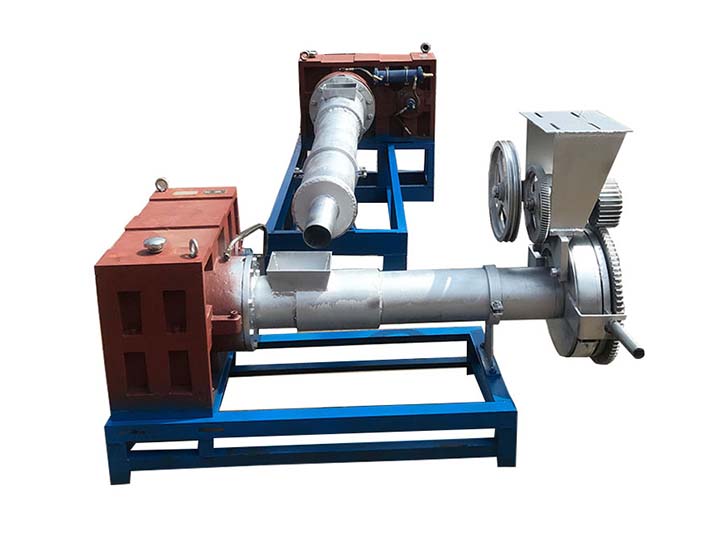
プラスチック造粒機は主に廃プラスチックフィルムをリサイクル、PP、PEフレークのリサイクルに使用されます。廃プラスチックリサイクル業界で広く使用され、お客様から深く支持され好まれています。しかし、プラスチック造粒機の全体的な性能をより良く確保し、製品の寿命を延ばすためには、運転時の注意点を重視する必要があります。プラスチック造粒機を使用する際に何に注意すべきでしょうか?装置を操作する前に指摘すべき点がいくつかあります。
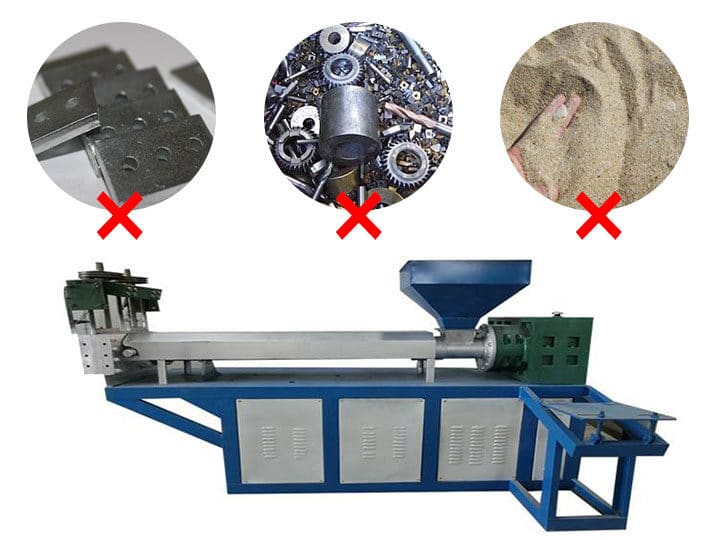
投入口に硬い不純物を入れない
オペレーターは投入に注意し、プラスチックを入れ、温度を管理し、金属の残留物や細かい砂がないようにしなければなりません。投入口の周りに落下する可能性のある金属物を置かないでください。プラスチックペレットマシンを損傷したり、詰まりや破壊を引き起こすのを防ぐためです。
要件に従って厳密に操作する
実際の操作は、装置の構造と操作手順に精通した訓練を受けたオペレーターによって行われます。プラスチック造粒機を正しく使用することで、誤った操作による機械の故障や損傷を大幅に減らし、機械の寿命と信頼性を大幅に延ばすことができます。
温度が重要
プラスチック押出機の温度
オペレーターは投入作業中の温度を制御する必要があります。機械を起動したときに、プラスチックがストリップ状にならない場合があります。これは主に温度が高すぎることが原因です。少し冷却すると正常になります。この状況ではダウンタイムは必要ありません。通常、プラスチックペレットマシンのメインスクリューの温度は約200度に設定され、補助機のスクリューの温度は一般的に約160度に設定されます。
プラスチック機械装置の実際の運転中、材料温度が設定温度に達しておらず、保持時間が十分でない場合、押出機スクリューの起動は許可されません。
冷却タンク内の水温
加工されたプラスチックペレットを排出する際には、冷却タンク内の水温に注意する必要があります。温度が低すぎるとストリップが切れ、水温が高いとくっつきやすくなります。一般的に、プラスチックペレットマシンは水循環のために数十分必要です。水温が上昇しないように保ちます。
プラスチックストリップを均一で真っ直ぐにする
プラスチックストリップをペレットに切断する前に、プラスチックペレットカッターに入る前に均一に引き伸ばす必要があります。そうしないと、プラスチックペレットカッターが損傷します。排出が比較的薄いか切れている場合は、フィルターが不純物で詰まっている証拠です。その場合、メッシュを交換する必要があります。


