
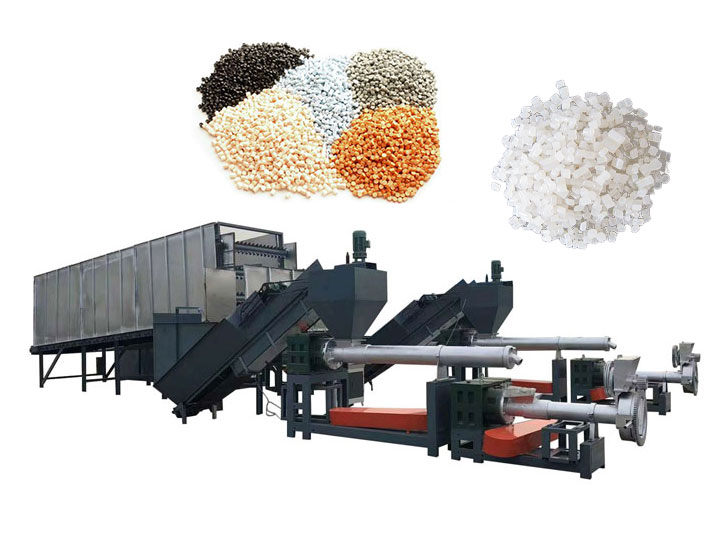
일부 고객들은 플라스틱 과립기에서 생산된 플라스틱 과립에 검은 반점이 나타나 특히 유색 및 밝은색 제품의 외관에 큰 영향을 미친다고 보고했습니다. 왜 이런 현상이 발생할까요? 사실 검은 반점은 일반적인 생산 현상으로, 이는 플라스틱 재활용 펠렛타이징 머신 내에서의 탄화 현상입니다.
플라스틱 펠릿이 탄화되는 이유는?
플라스틱 용융물은 금속에 대한 접착력이 강하기 때문에 매번 정지 시 완전히 제거하는 것이 불가능하므로, 압출기의 배럴과 헤드월, 스크류에는 항상 얇은 플라스틱 용융물 층이 단단히 부착되어 향후 탄화의 잠재적 원인이 됩니다.
정지 후 장비는 여전히 고온 상태이며 다음 가열까지 방치되면 잔류 플라스틱이 장시간 고온에 머물러 점차 노랗게 변하고 타서 탄화물이 됩니다.
일반적인 정지 방법에 따르면, 기계 헤드의 다이 개구부와 공급 개구부 양쪽에 효과적인 밀봉 조치를 취하지 않아 공기가 기계 내부로 유입되어 산화를 일으키며, 이는 탄화에 유리한 조건을 제공합니다.
탄화를 방지하는 방법
이러한 상황이 발생하면 작업자는 플라스틱 재활용 펠렛타이징 머신 내의 탄화물을 신속히 청소해야 합니다. 일반적인 플라스틱 펠릿 기계의 경우, 더 단단한 플라스틱이나 백색 미네랄 오일을 첨가하여 청소할 수 있으며, 온도는 10~15°C 높여야 합니다.
초고분자량 플라스틱을 가소화할 수 있는 대형 및 중형 압출기의 경우, 초고분자량 플라스틱 또는 그 리턴 재료에 백색 미네랄 오일을 첨가하여 청소할 수 있습니다. 초고분자량 플라스틱의 경도가 더 우수하고 높은 온도와 결합되어 청소 대상이 연화되어 쉽게 떨어지며, 탄화물이 플라스틱 용융물에 의해 배출되는 데 유리합니다.
청소 과정에서 플라스틱 압출기 기계의 속도를 저속과 고속 사이에서 여러 번 반복 전환합니다. 청소 효과를 더욱 향상시키기 위해 작동 중에 기계를 여러 번 반복 정지 및 재시작할 수 있습니다.
용융물의 검은 반점이 현저히 줄어들면 일반 플라스틱으로 청소를 대체하여 깨끗해질 때까지 청소하고, 점차 적절한 온도로 조정한 후 정상 생산을 진행할 수 있습니다.


