
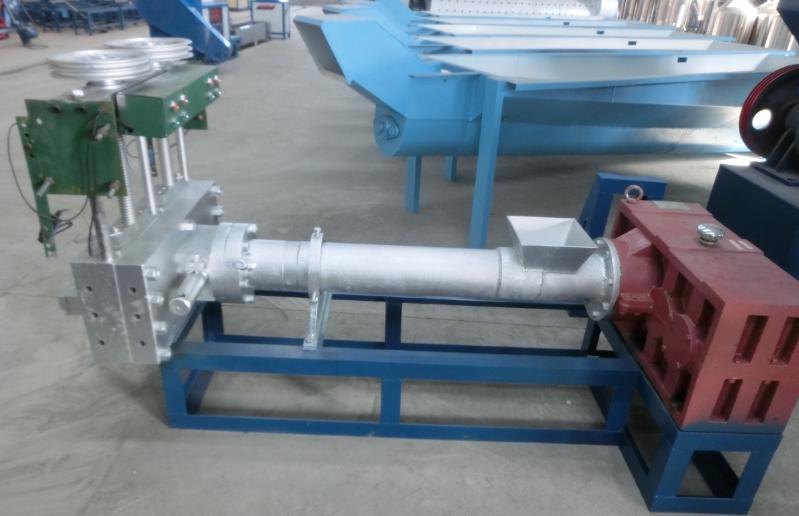
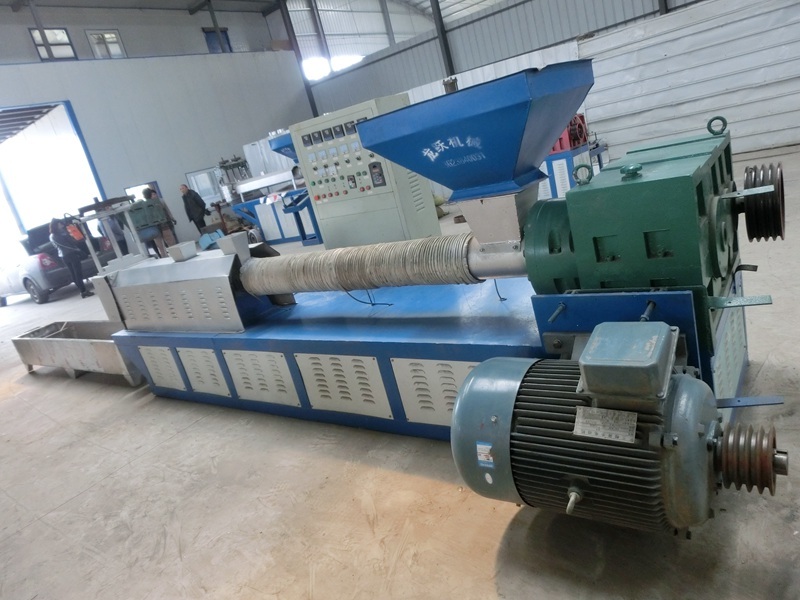
플라스틱 과립기의 본체는 플라스틱 과립기로, 압출 시스템, 전송 시스템, 가열 및 냉각 시스템으로 구성됩니다.
1. 압출 시스템: 압출 시스템은 스크류, 배럴, 호퍼, 기계 헤드 및 금형으로 구성됩니다. 플라스틱은 압출 시스템에 의해 균일한 용융물로 가소화되고, 공정 중에 형성된 압력 하에서 스크류에 의해 연속적으로 압출기 헤드로 공급됩니다.
2. 전송 시스템: 전송 시스템의 기능은 스크류를 구동하는 것입니다. 압출 과정 중 공급 스크류의 회전 속도는 일반적으로 모터, 감속기 및 베어링으로 구성됩니다.
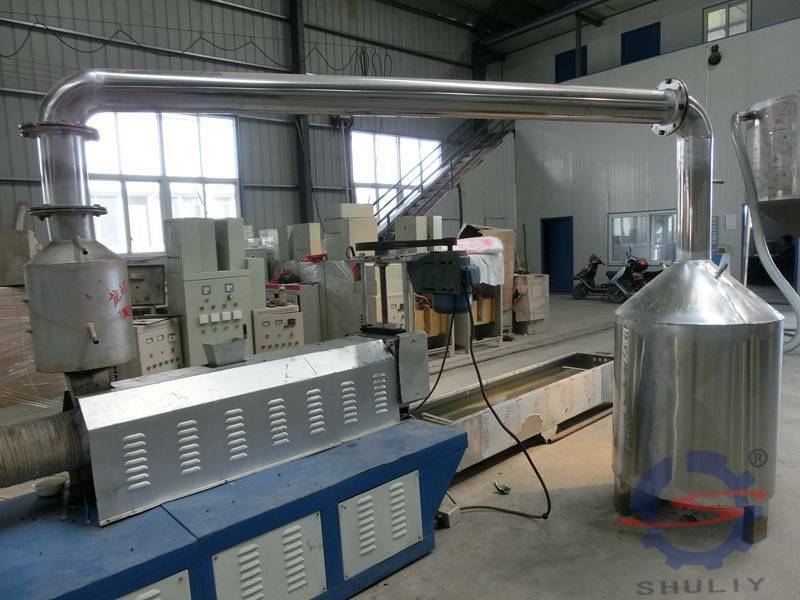
3. 가열 및 냉각 장치: 가열 및 냉각은 플라스틱 압출 공정에 필요한 조건입니다.
플라스틱 과립기 보조 장비
플라스틱 과립기의 보조 기계는 주로 다음을 포함합니다: 권출 장치, 교정 장치, 예열 장치, 냉각 장치, 견인 장치, 계량 장치, 스파크 테스트 기계 및 와인딩 장치. 압출 유닛의 사용은 선택적 보조 장비에 따라 다릅니다. 예를 들어, 커터, 송풍기, 인쇄 장치 등도 있습니다.
교정 장치:
플라스틱 압출 폐기물의 일반적인 유형 중 하나는 편심이며, 다양한 유형의 와이어 코어의 굽힘은 절연 편심의 중요한 원인 중 하나입니다. 시스 압출에서 재킷 표면의 긁힘도 종종 코어의 굽힘으로 인해 발생합니다. 교정 장치의 주요 유형은 다음과 같습니다: 드럼형(수평 및 수직으로 구분); 풀리형(단일 풀리 및 풀리 그룹으로 구분); 윈치형(견인, 교정 및 안정적인 장력을 결합); 압력 롤러형(수평 및 수직으로 구분).
플라스틱 과립기 예열기:
케이블 예열은 절연 압출과 시스 압출 모두에 필요합니다. 절연층, 특히 얇은 층 절연의 경우 기공의 존재가 허용되지 않으며, 코어는 압출 전 고온 예열을 통해 표면의 수분과 오일을 제거할 수 있습니다. 시스 압출의 경우 주요 기능은 코어를 건조시켜 수분(또는 쿠션 주변의 수분)으로 인한 재킷 내부의 기공 가능성을 방지하는 것입니다. 예열은 또한 압출 중 플라스틱의 내부 압력이 급격히 떨어지는 것을 방지합니다.
플라스틱 압출 과정에서 예열은 차가운 와이어가 고온 기계 헤드에 들어가 다이 출구에서 플라스틱과 접촉할 때 형성되는 온도 차이를 제거하여 플라스틱 온도 변동 및 압출 압력 변동을 방지함으로써 압출량과 품질을 안정화합니다.
압출 유닛에 사용되는 전기 가열 코어 예열 장치는 충분한 용량과 빠른 온도 상승이 필요하여 코어 예열 및 건조 효율이 높습니다. 예열 온도는 라인 속도에 의해 제한되며 일반적으로 헤드 온도와 유사합니다.
플라스틱 과립기 냉각 장치:
플라스틱 압출층이 형성된 후, 기계 헤드를 떠난 직후 냉각 및 고정되어야 합니다. 그렇지 않으면 중력의 작용으로 변형됩니다. 냉각 방법은 일반적으로 수냉식이며, 수온에 따라 급냉과 서냉으로 나뉩니다. 급냉은 냉수로 직접 냉각하는 것입니다. 급냉은 플라스틱 압출 코팅의 성형에 유리합니다.
그러나 결정성 고분자의 경우 급속 냉각으로 인해 압출층에 내부 응력이 잔류하기 쉬워 사용 중 균열이 발생할 수 있습니다. 플라스틱층은 급냉됩니다. 서냉은 제품의 내부 응력을 줄이기 위한 것입니다. 냉각수 탱크에 다른 온도의 물을 넣어 제품을 점진적으로 냉각시킵니다. PE 및 PP의 압출은 서냉으로 수행되며, 즉 온수, 미온수 및 냉수를 통한 3단계 냉각입니다.
폐플라스틱 재활용 공정은 다음과 같습니다:
재활용 - 파쇄 - 세척 - 건조 - 과립 - 압출(신제품), 과립 라인은 플라스틱 재활용 공정에서 중요한 부분을 차지합니다.
이 조립 라인은 여러 번 업그레이드되었으며 대량 생산, 낮은 손실, 낮은 고장률, 쉬운 조작 및 낮은 비용의 특성을 가지고 있습니다. 과립 라인은 다양한 가열 방식을 제공하며, 고객의 전력 용량과 비용에 따라 설계할 수 있으며, 고객의 재료와 생산에 따라 고객에게 품질 좋고 합리적인 조립 라인을 제공합니다.


