
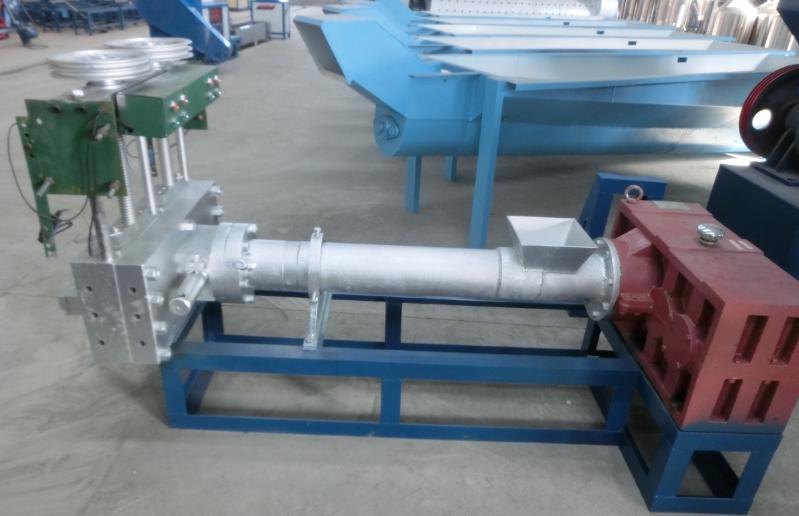
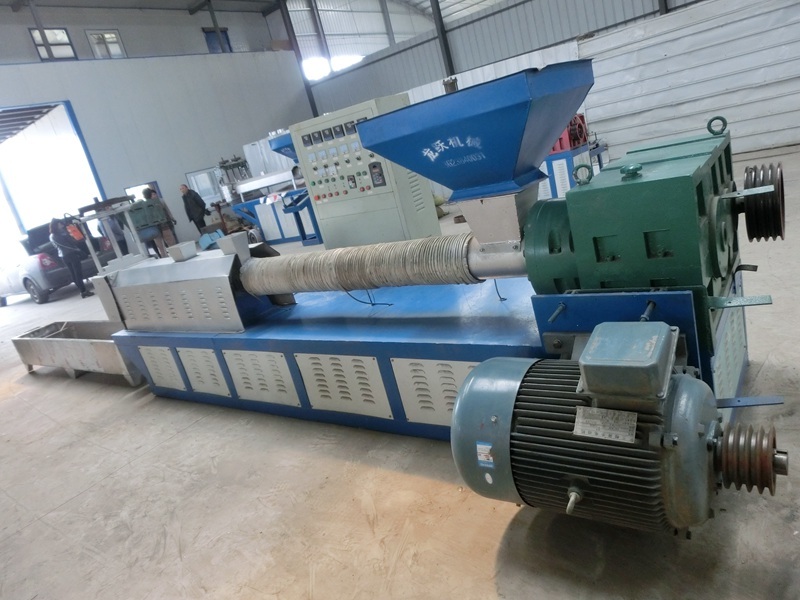
O corpo principal do granulador de plástico é uma extrusora, que consiste em um sistema de extrusão, um sistema de transmissão e um sistema de aquecimento e resfriamento.
1. Sistema de extrusão: O sistema de extrusão inclui um parafuso, um cilindro, um funil, um cabeçote e um molde. O plástico é plastificado em um fundido uniforme pelo sistema de extrusão e é continuamente conduzido pelo parafuso sob a pressão estabelecida no processo. O cabeçote da extrusora.
2. Sistema de transmissão: A função do sistema de transmissão é acionar o parafuso. A velocidade de rotação do parafuso de alimentação durante o processo de extrusão é geralmente composta por um motor, um redutor e um rolamento.
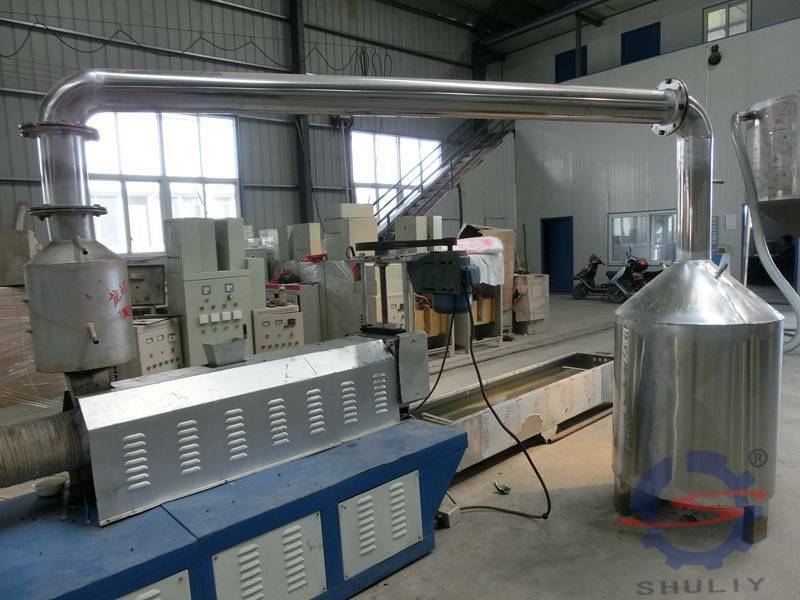
3. Dispositivo de aquecimento e resfriamento: Aquecimento e resfriamento são condições necessárias para o processo de extrusão de plástico.
Granulador de plástico equipamento auxiliar
A máquina auxiliar do granulador de plástico inclui principalmente: um dispositivo de alimentação, um dispositivo de endireitamento, um dispositivo de pré-aquecimento, um dispositivo de resfriamento, um dispositivo de tração, um dispositivo de medição, um testador de faísca e um dispositivo de recolhimento de fio. O uso da unidade de extrusão é diferente para seus equipamentos auxiliares opcionais. Por exemplo, também existem cortadores, sopradores, dispositivos de impressão e similares.
Dispositivo de endireitamento:
Um dos tipos comuns de resíduos de extrusão de plástico é a excentricidade, e a curvatura de vários tipos de núcleo de fio é uma das razões importantes para a excentricidade do isolamento. Na extrusão de revestimento, o arranhão na superfície da jaqueta também é frequentemente causado pela curvatura do núcleo. Os principais tipos de dispositivos de endireitamento são: tipo tambor (dividido em horizontal e vertical); tipo polia (dividido em polia simples e grupo de polias); tipo guincho, que combina arrasto, endireitamento e tensão estável; Tipo rolo de pressão (dividido em horizontal e vertical).
Granulador de plástico pré-aquecedor:
O pré-aquecimento do cabo é necessário tanto para a extrusão de isolamento quanto para a extrusão de revestimento. Para a camada de isolamento, especialmente o isolamento de camada fina, a existência de poros não pode ser permitida, e o núcleo pode remover a umidade e o óleo da superfície através do pré-aquecimento em alta temperatura antes da extrusão. Para extrusão de revestimento, sua função principal é secar o núcleo para evitar a possibilidade de vazios no revestimento devido à umidade (ou umidade ao redor da almofada). O pré-aquecimento também evita que a pressão interna do plástico seja extinta durante a extrusão.
No processo de extrusão de plástico, o pré-aquecimento pode eliminar a diferença de temperatura formada quando o fio frio entra no cabeçote de alta temperatura e entra em contato com o plástico na saída do molde, evitando a flutuação da temperatura do plástico e causando a flutuação da pressão de extrusão, estabilizando assim a quantidade de extrusão e a qualidade da extrusão.
O dispositivo de pré-aquecimento do núcleo por aquecimento elétrico é usado na unidade de extrusão, que requer capacidade suficiente e aumento rápido de temperatura, para que o pré-aquecimento do núcleo e a secagem do núcleo sejam eficientes. A temperatura de pré-aquecimento é limitada pela velocidade da linha e geralmente é semelhante à temperatura do cabeçote.
Granulador de plásticodispositivo de resfriamento:
Após a formação da camada de extrusão de plástico, ela deve ser resfriada e fixada imediatamente após sair do cabeçote, caso contrário, deformará sob a ação da gravidade. O método de resfriamento é geralmente resfriamento a água e dividido em têmpera e resfriamento lento, dependendo da temperatura da água. A têmpera é o resfriamento direto com água fria. A têmpera é benéfica para a modelagem do revestimento de extrusão de plástico.
No entanto, para o polímero cristalino, devido ao resfriamento rápido, é fácil deixar tensão interna residual na camada de extrusão, resultando em rachaduras durante o uso. A camada de plástico é temperada. O resfriamento lento é para reduzir a tensão interna do produto. Diferentes temperaturas de água são colocadas no tanque de água de resfriamento para resfriar gradualmente o produto. A extrusão de PE e PP é realizada por resfriamento lento, ou seja, através de água quente, água morna e água fria. Três seções de resfriamento.
O processo de reciclagem de resíduos plásticos é:
reciclagem - trituração - limpeza - secagem - granulação - extrusão (novos produtos), enquanto a linha de granulação ocupa uma parte importante do processo de reciclagem de plástico.
Esta linha de montagem foi atualizada várias vezes e possui características de grande produção, baixa perda, baixa taxa de falhas, fácil operação e baixo custo. A linha de granulação possui vários métodos de aquecimento, que podem ser projetados de acordo com a capacidade elétrica e o custo do cliente, e de acordo com os materiais e a produção do cliente, para fornecer aos clientes linhas de montagem de qualidade e razoáveis.


