
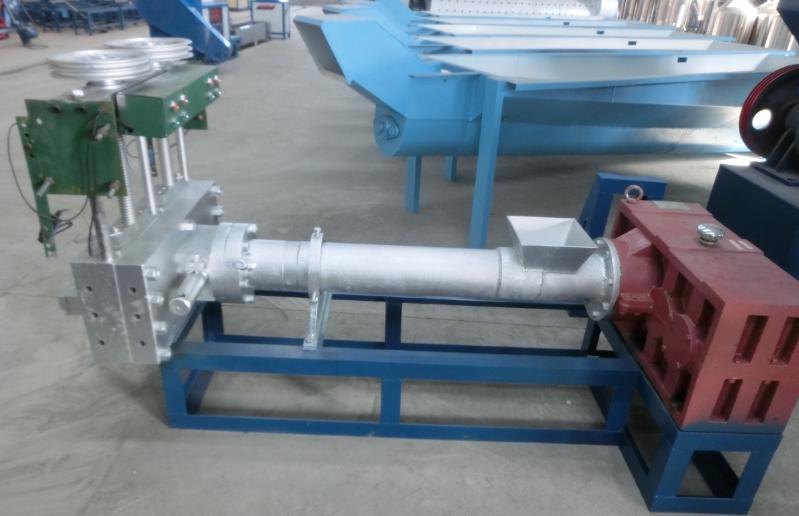
Основной блок пластиковый гранулятор представляет собой экструдер, состоящий из системы экструзии, системы передачи и системы нагрева и охлаждения. Активно развивайте возобновляемые ресурсы и превращайте отходы в сокровища.
1. Система экструзии Система экструзии состоит из бункера, головки машины, которые пластифицируются в однородный расплав системой экструзии и непрерывно выдавливаются шнеком под давлением процесса.
(1) Шнек пластикового гранулятора:
Это самая важная часть экструдера. Она напрямую влияет на область применения и производительность экструдера. Изготавливается из высокопрочной и коррозионностойкой легированной стали.
(2) Цилиндр пластикового гранулятора:
Это металлический цилиндр, обычно изготавливаемый из легированной стали с высокой термостойкостью, высокой прочностью на сжатие, высокой износостойкостью и коррозионной стойкостью или из композитной стальной трубы, футерованной легированной сталью. Цилиндр сопрягается со шнеком для измельчения, размягчения, плавления, пластификации, дегазации и уплотнения пластика, а также непрерывной и равномерной подачи расплава в формовочную систему. Длина цилиндра обычно в 15–30 раз превышает его диаметр, чтобы пластик полностью нагревался и пластифицировался.
(3) Бункер пластикового гранулятора:
В нижней части бункера установлено режущее устройство для регулировки и перекрытия потока. Сбоку бункера имеется смотровое отверстие и калибровочное дозирующее устройство.
(4) Головка и форма пластикового гранулятора:
Головка машина пластикового гранулятора состоит из внутренней втулки из легированной стали и наружного корпуса из углеродистой стали, а в головке установлена формовочная матрица. Функция головки машины заключается в преобразовании вращающегося расплава пластика в параллельное линейное движение, которое равномерно и плавно подается во втулку формы и придает пластику необходимое давление формования.
Пластик пластифицируется и уплотняется в цилиндре, затем через пористую фильтровальную пластину поступает в формовочную матрицу головки через горловину головки по определенному пути потока, а втулка сердечника матрицы соответствующим образом сопрягается, образуя кольцевой зазор с уменьшающимся поперечным сечением, так что расплав пластика образует непрерывное плотное трубчатое покрытие вокруг сердечника. Для обеспечения рационального пути потока пластика в головке и устранения застойных зон часто устанавливают направляющую втулку. Для устранения пульсаций давления при экструзии пластика головка с выравнивающим кольцом также оснащается устройством коррекции и регулировки формы, которое позволяет удобно регулировать и корректировать соосность сердечника и втулки формы.
2. Система передачи Функция системы передачи — приводить в движение шнек. Крутящий момент и скорость, необходимые для шнека в процессе экструзии, обычно обеспечиваются двигателем, редуктором и подшипником.


