
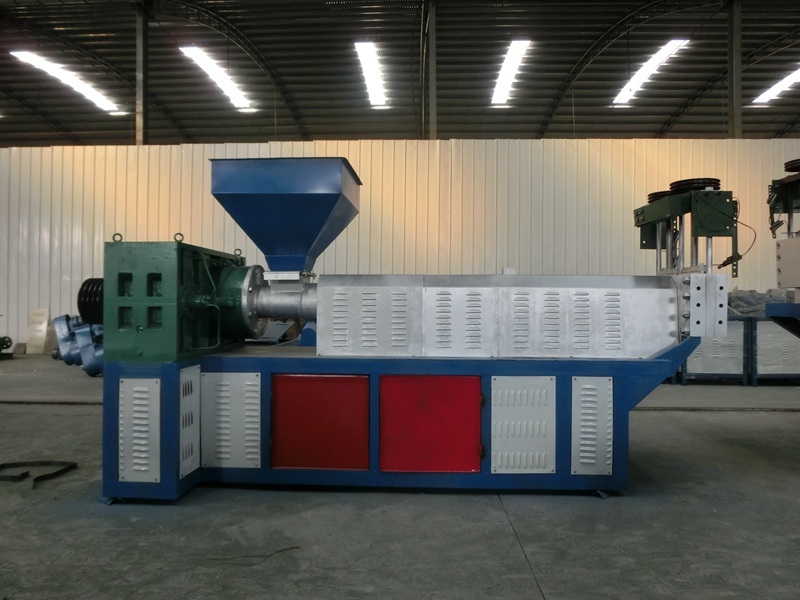
Правильная эксплуатация пластикового гранулятора
1. При удалении остатков материала с цилиндра, шнека и формы можно использовать только бамбуковый или медный нож. Не допускается соскабливание материала стальным ножом, а также удаление остатков на шнеке методом обжига.
2. Время холостого хода шнека в пластиковом грануляторе не должно превышать 2–3 минут.
3. Перед началом производства цилиндр и формовочная форма должны быть нагреты и выдержаны при температуре не менее заданного времени. Запрещается начинать производство, если температура сырья не достигла температуры пластификации.
4. Шнек необходимо запускать на низкой скорости, и только после некоторого времени работы на низкой скорости можно постепенно увеличивать скорость вращения шнека.
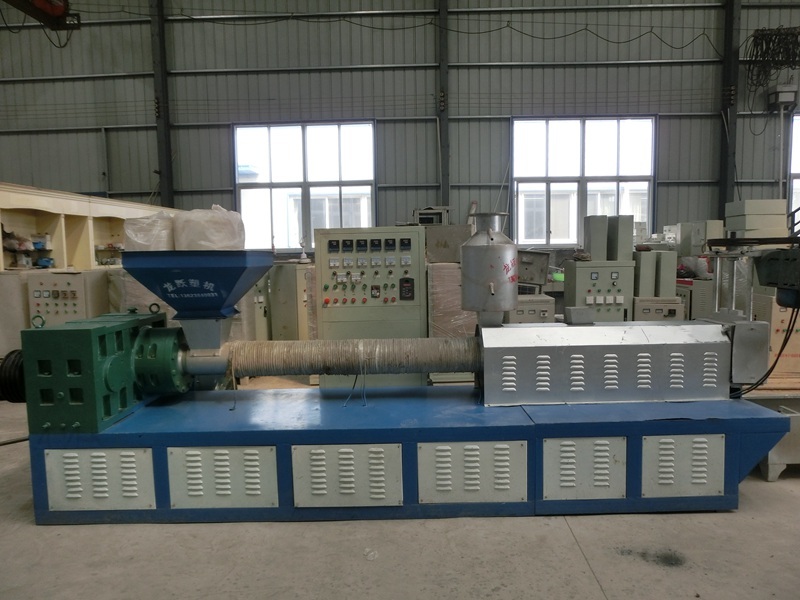
Правильная эксплуатация пластикового гранулятора
5. Проверяйте смазочные узлы не менее 1–2 раз за смену, добавляйте достаточное количество смазки. Температура подшипниковых узлов не должна превышать 50 °C.
6. Во время работы необходимо постоянно следить за током главного двигателя. Если двигатель длительное время работает в условиях перегрузки (допускается кратковременная перегрузка), следует немедленно остановиться, выяснить причину неисправности и продолжить производство только после её устранения.
7. После первого прогрева машины необходимо один раз подтянуть крепёжные болты соединения цилиндра и основания.
8. Перед установкой шнека и формы очистите сопрягаемые поверхности каждой детали. Крепёжные болты следует покрыть слоем дисульфида молибдена или силиконового масла для облегчения разборки деталей при высокой температуре. При разборке и сборке деталей не ударяйте по рабочим поверхностям тяжёлым молотком. При необходимости подложите твёрдую древесину и ударьте по ней молотком, чтобы снять детали.
9. Регулярно проверяйте качество сырья для производства. Не допускается попадание в цилиндр посторонних материалов, таких как песок или металлический порошок (рекомендуется использовать магнитный сепаратор для удаления металла).


