
Система управления гранулятора пластика включает систему нагрева, систему передачи, систему охлаждения и систему измерения технологических параметров, в основном состоящую из электрооборудования, измерительных приборов и исполнительных механизмов (т.е. панелей управления и рабочих станций). Основная функция системы управления гранулятора пластика: управление и регулировка главного и вспомогательного приводных двигателей, обеспечение соответствия выходной скорости и усилия технологическим требованиям, а также координация работы главного и вспомогательного оборудования; измерение и регулировка температуры, давления и расхода в машине для формования пластика; реализация управления всем устройством или автоматического управления.
Электрическое управление экструзионным устройством условно делится на две части: управление приводом и управление температурой, что обеспечивает контроль температуры, давления и охлаждения в процессе экструзии.
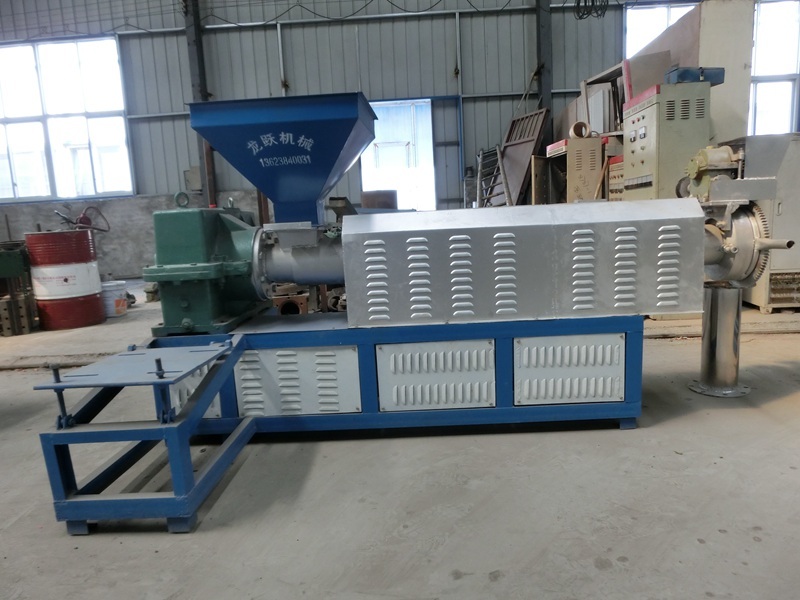
1, гранулятор пластика контроль температуры главного устройства
Экструзия изоляции и оболочки пластиковых проводов и кабелей характеризуется вязким течением на основе термопластической деформации. Помимо требуемого шнека гранулятора пластика и внешнего нагревательного цилиндра, пластиковый расплав экструдируется, и сам шнек нагревается при экструзии пластика. При рассмотрении температурных требований главного устройства следует учитывать не только включение и выключение нагревателя, но и факторы охлаждения горячего шнека. Гранулятор пластика требует правильного и обоснованного определения положения и способа установки термопары измерительного компонента. Показания с прибора контроля температуры должны отражать фактическую температуру компонента. Точность и система прибора контроля температуры должны быть хорошо согласованы, а стабильность всей системы контроля температуры гранулятора пластика должна соответствовать требованиям различных температур экструзии пластика.
2, контроль скорости вращения шнека гранулятора пластика
Важным техническим требованием к грануляторам пластика для регулировки скорости вращения шнека и стабильности является передача главного привода. Скорость вращения шнека напрямую определяет количество и скорость продукта. Для достижения высокой производительности при нормальной работе необходимо обеспечить требуемую скорость вращения шнека гранулятора пластика. Поскольку колебания скорости вращения вызывают колебания качества экструзии, изменение диаметра кабеля может произойти, если линейная скорость тяги не изменяется.
3, гранулятор пластика контроль диаметра
Как упоминалось выше, для обеспечения диаметра кабеля продукта, помимо необходимости контроля допусков размеров жилы (сердечника), температуры экструзии, скорости вращения шнека и тягового устройства, также следует обеспечить контроль линейной скорости и измерение внешнего диаметра. В оборудовании гранулятора пластика внешний диаметр кабеля должен проверяться в любое время, а скорость тяги или шнека регулируется с помощью обратной связи по сигналу ошибки для превышения правильного диаметра.
4, гранулятор пластика получение требований контроля натяжения рулона
Для обеспечения постоянного натяжения при работе с пустого диска на разных линейных скоростях желательно использовать механизм регулировки натяжения провода намоточного устройства или рассмотреть электрическую систему постоянной линейной скорости и постоянного натяжения намотки.


