
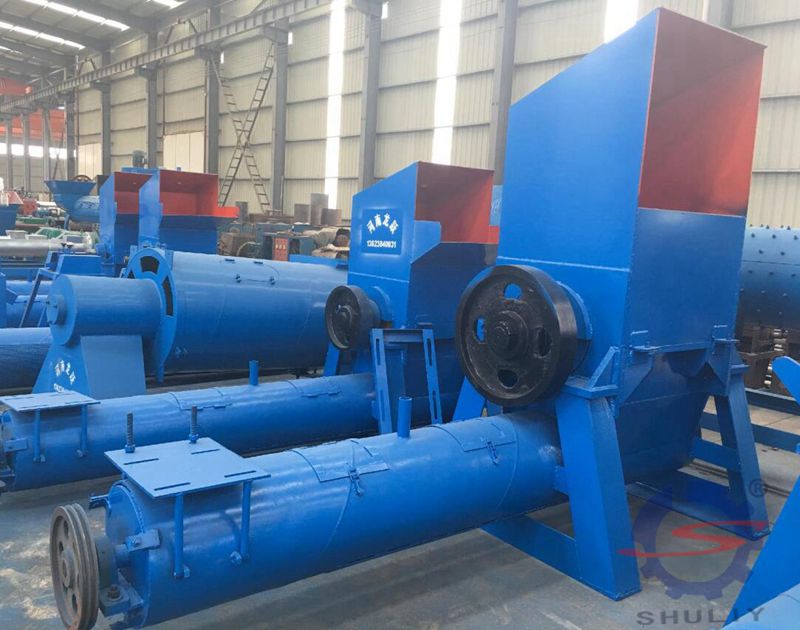
Система управления гранулятора для пластика включает систему нагрева, трансмиссионную систему, систему охлаждения и систему измерения технологических параметров, в основном состоящую из электрооборудования, измерительных приборов и исполнительных механизмов (т.е. панелей управления и рабочих станций). Основная функция системы управления гранулятора для пластика — управление и регулировка главного и вспомогательного приводных двигателей, обеспечение соответствия выходной скорости и усилия технологическим требованиям, а также координация работы вспомогательных устройств; тестирование и регулировка температуры, давления и расхода в термопластавтомате; реализация управления или автоматического управления всем устройством.
Электрическое управление экструзионным устройством условно делится на две части: управление приводом и управление температурой, что позволяет контролировать процесс экструзии, включая температуру, давление и охлаждение.
1. Температурный контроль главного привода гранулятора для пластика
Экструзия изоляции и оболочки пластиковых проводов и кабелей характеризуется вязким течением на основе термопластической деформации. Помимо необходимого шнека гранулятора и внешнего нагревательного цилиндра, пластиковый расплав экструдируется, при этом сам шнек также нагревается за счет трения. При рассмотрении температурных требований главного привода следует учитывать не только включение и выключение нагревателя, но и факторы охлаждения горячего шнека. Гранулятор для пластика требует правильного и разумного определения места установки и способа монтажа термопары измерительного компонента. Показания с прибора контроля температуры должны отражать фактическую температуру компонента. Точность и система прибора контроля температуры должны быть хорошо согласованы, а стабильность системы контроля температуры всего гранулятора должна соответствовать требованиям различных температур экструзии пластика.
2. Регулировка скорости вращения шнека гранулятора для пластика
Важным техническим требованием к грануляторам для пластика является регулировка скорости вращения шнека и ее стабильность, что является задачей главного привода. Скорость вращения шнека напрямую определяет количество и скорость выпуска продукции. Для достижения высокой производительности в нормальном режиме работы необходимо обеспечить требуемую скорость вращения шнека гранулятора. Поскольку колебания скорости вращения вызывают колебания качества экструзии, при неизменной линейной скорости тянущего устройства это приведет к изменению диаметра кабеля.
3. Контроль диаметра гранулятора для пластика
Как упоминалось выше, для обеспечения диаметра кабеля, помимо контроля допусков размеров жилы (сердечника), температуры экструзии, скорости вращения шнека и работы тянущего устройства, необходимо также обеспечить контроль линейной скорости и измерение внешнего диаметра. В оборудовании гранулятора для пластика внешний диаметр кабеля следует проверять в любое время, а скорость тянущего устройства или шнека корректировать по сигналу обратной связи об ошибке, чтобы выйти на правильный диаметр.


