
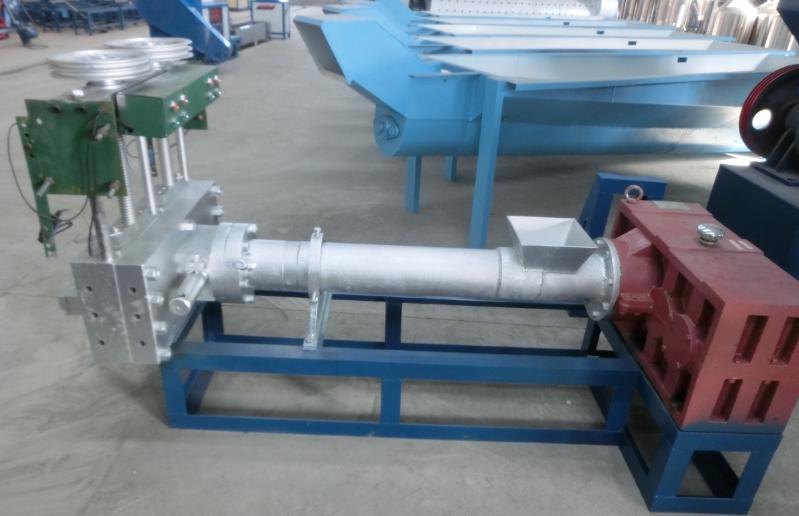
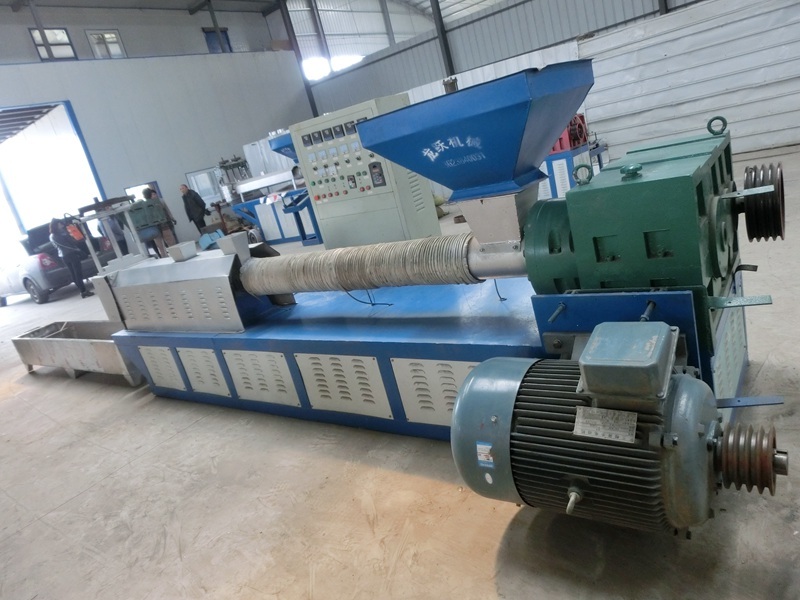
Основной частью пластикового гранулятора является экструдер, который состоит из системы экструзии, системы передачи и системы нагрева и охлаждения.
1. Система экструзии: Система экструзии включает шнек, цилиндр, бункер, головку машины и форму. Пластик пластифицируется в однородный расплав системой экструзии и непрерывно подается шнеком под давлением, создаваемым в процессе, к головке экструдера.
2. Система передачи: Функция системы передачи заключается в приводе шнека. Скорость вращения шнека в процессе экструзии обычно обеспечивается двигателем, редуктором и подшипниками.
3. Устройство нагрева и охлаждения: Нагрев и охлаждение являются необходимыми условиями для процесса экструзии пластика.
Пластиковый гранулятор вспомогательное оборудование
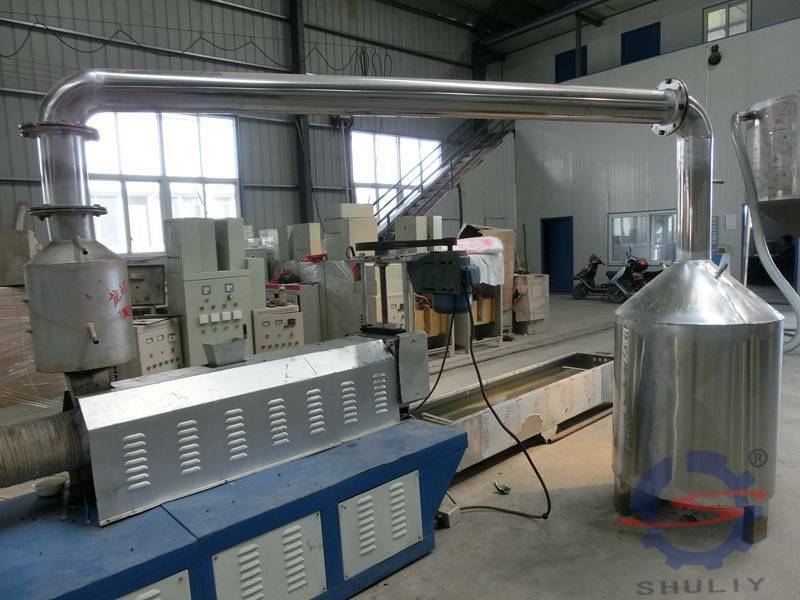
Вспомогательное оборудование пластикового гранулятора в основном включает: устройство подачи, устройство выпрямления, устройство предварительного нагрева, устройство охлаждения, устройство протяжки, устройство дозирования, искровой тестер и устройство намотки провода. Использование экструзионной установки различается в зависимости от выбранного вспомогательного оборудования. Например, также могут быть резаки, воздуходувки, печатные устройства и т.п.
Устройство выпрямления:
Одним из распространенных типов дефектов при экструзии пластика является эксцентриситет, и изгиб различных типов жил провода является одной из важных причин эксцентриситета изоляции. При экструзии оболочки царапины на поверхности оболочки также часто возникают из-за изгиба жилы. Основные типы устройств выпрямления: барабанный тип (горизонтальный и вертикальный); шкивной тип (одинарный шкив и группа шкивов); лебедочный тип, который сочетает в себе протяжку, выпрямление и стабильное натяжение; роликовый тип (горизонтальный и вертикальный).
Пластиковый гранулятор предварительный нагреватель:
Предварительный нагрев кабеля необходим как для экструзии изоляции, так и для экструзии оболочки. Для изоляционного слоя, особенно тонкослойной изоляции, наличие пор недопустимо, и жила может быть очищена от влаги и масла на поверхности путем предварительного нагрева при высокой температуре перед экструзией. Для экструзии оболочки основная функция заключается в сушке жилы для предотвращения возможности образования пустот в оболочке из-за влаги (или влаги вокруг подушки). Предварительный нагрев также предотвращает резкое охлаждение внутреннего давления пластика во время экструзии.
В процессе экструзии пластика предварительный нагрев может устранить разницу температур, образующуюся при попадании холодной проволоки в высокотемпературную головку машины и контакте с пластиком в мундштуке, избегая колебаний температуры пластика и, следовательно, колебаний давления экструзии, тем самым стабилизируя количество экструзии и качество.
В экструзионной установке используется устройство предварительного нагрева жилы с электрическим нагревом, которое должно иметь достаточную мощность и быстрый нагрев, чтобы обеспечить высокую эффективность предварительного нагрева и сушки жилы. Температура предварительного нагрева ограничена скоростью линии и обычно близка к температуре головки.
Пластиковый гранулятор охлаждающее устройство:
После формирования экструзионного слоя пластика его следует немедленно охладить и зафиксировать после выхода из головки машины, иначе он деформируется под действием силы тяжести. Метод охлаждения обычно водяной и делится на быстрое и медленное охлаждение в зависимости от температуры воды. Быстрое охлаждение - это прямое охлаждение холодной водой. Быстрое охлаждение способствует формованию экструзионного покрытия пластика.
Однако для кристаллических полимеров из-за быстрого охлаждения в экструзионном слое легко возникают остаточные внутренние напряжения, что приводит к трещинам при использовании. Слой пластика быстро охлаждается. Медленное охлаждение снижает внутренние напряжения в продукте. В резервуаре для охлаждающей воды используется вода разной температуры для постепенного охлаждения продукта. Экструзия PE и PP осуществляется медленным охлаждением, то есть через горячую воду, теплую воду и холодную воду. Три секции охлаждения.
Процесс переработки отходов пластика:
сбор - дробление - очистка - сушка - грануляция - экструзия (новые продукты), при этом линия грануляции занимает важную часть процесса переработки пластика.
Эта линия была многократно модернизирована и отличается высокой производительностью, низкими потерями, низким уровнем отказов, простотой эксплуатации и низкой стоимостью. Линия грануляции имеет различные методы нагрева, которые могут быть спроектированы в соответствии с электрической мощностью и стоимостью заказчика, а также в соответствии с материалами и производством заказчика, чтобы предоставить клиентам качественные и рациональные линии.


