Обычное использование и обслуживание оборудования для грануляции отходов
1. При удалении остатков материала с цилиндра, шнека и формы можно использовать только бамбуковый или медный нож. Не допускается соскабливание материала стальным ножом, а также удаление остатков на шнеке методом обжига.
2. Время холостого хода шнека в машине не должно превышать 2–3 минут.
3. Перед началом производства цилиндр и формующая матрица должны быть нагреты и выдержаны при постоянной температуре не менее необходимого времени; не допускается производство при температуре ниже температуры пластификации сырья.
4. Шнек необходимо запускать на низкой скорости, и только после некоторого времени работы на низкой скорости можно постепенно увеличивать скорость шнека.
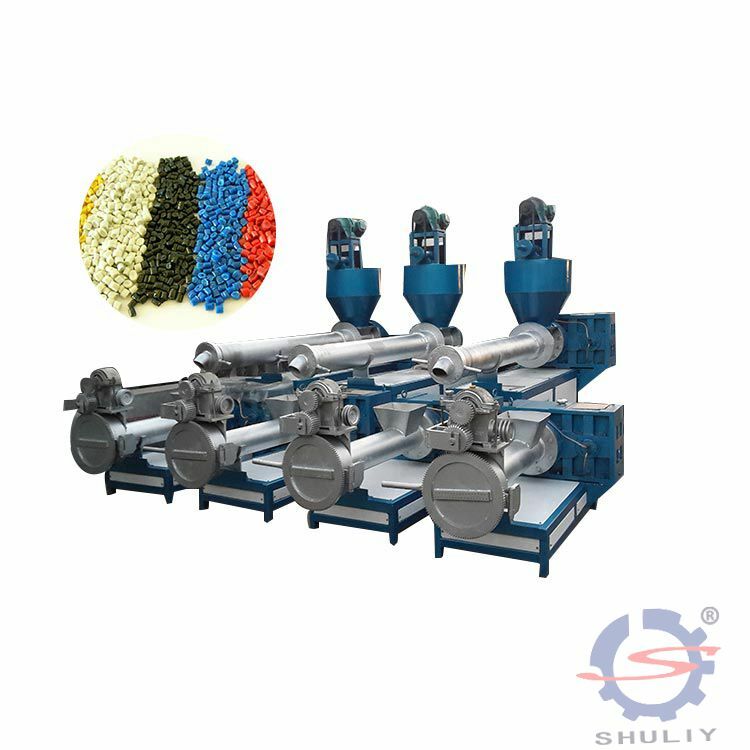
Обычное использование и обслуживание оборудования для грануляции отходов
5. Проверяйте узлы смазки не менее 1–2 раз за смену, добавляйте достаточное количество смазки; температура подшипниковых узлов не должна превышать 50 °C.
6. Во время работы необходимо постоянно следить за изменением тока главного двигателя. При длительной работе двигателя в условиях перегрузки (допускается кратковременная перегрузка) следует немедленно остановить машину для выяснения причины неисправности и продолжить производство только после её устранения.
7. После первого нагрева машины необходимо один раз подтянуть крепежные винты соединения цилиндра и основания.
8. Перед установкой шнека и формы очистите сопрягаемые контактные поверхности каждой детали. Крепежные болты следует покрыть слоем дисульфида молибдена или силиконового масла для облегчения разборки деталей при высокой температуре. При разборке и сборке деталей не ударяйте тяжелым молотком по рабочим поверхностям. При необходимости подложите твердую древесину и ударяйте по ней молотком для снятия деталей.
9. Регулярно проверяйте качество сырья для производства. Не допускается попадание в цилиндр посторонних материалов, таких как песок и металлический порошок (рекомендуется использовать материал для подачи с удалением железа).