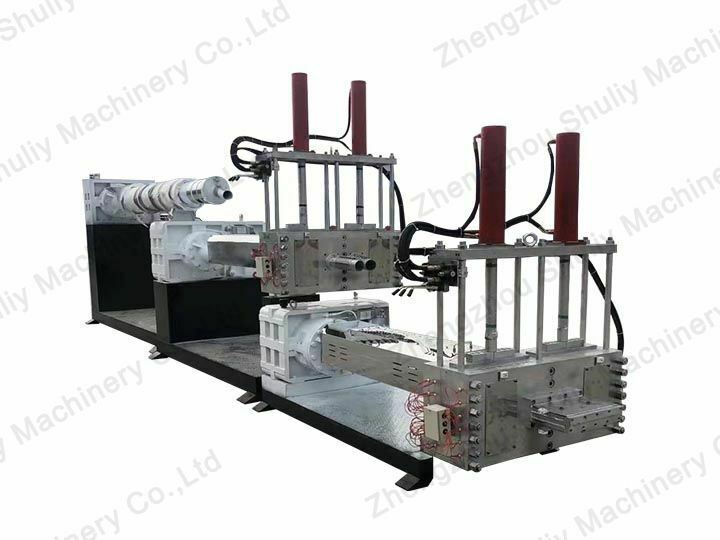
Производительность гранулятора пластика тесно связана с его конструкцией. В настоящее время наиболее широко используемая теория экструзии основана на трех основных функциях: транспортировка, плавление и дозирование. Поэтому обычный шнек включает три секции: загрузочную, компрессионную и гомогенизации. Загрузочная секция отвечает за транспортировку твердого материала, компрессионная — за плавление и сжатие, а секция гомогенизации — за выравнивание и дозирование.
Основные факторы, влияющие на производительность
Скорость вращения шнека
- С увеличением скорости вращения шнека увеличение объема экструзии зависит от материала: HDPE > LDPE > PP.
- Объем экструзии низковязкого расплава больше зависит от скорости шнека.
- Объем экструзии неохлаждаемого шнека немного больше зависит от скорости шнека, чем охлаждаемого.
Давление в головке машины
- Для гранулятора пластика с глубокой канавкой шнека и коротким шнеком объем экструзии резко падает с увеличением давления в головке.
- Чем больше зазор между шнеком и цилиндром, тем больше доля снижения объема экструзии при увеличении давления в головке.
Чистота материала
Чистота сырья также влияет на производительность гранулятора пластика. Если перерабатываемый пластик не очищен или содержит посторонние примеси, качество экструдированных гранул ухудшается, а в тяжелых случаях может быть повреждено оборудование. Поэтому очень важно тщательно промыть переработанный пластик.