
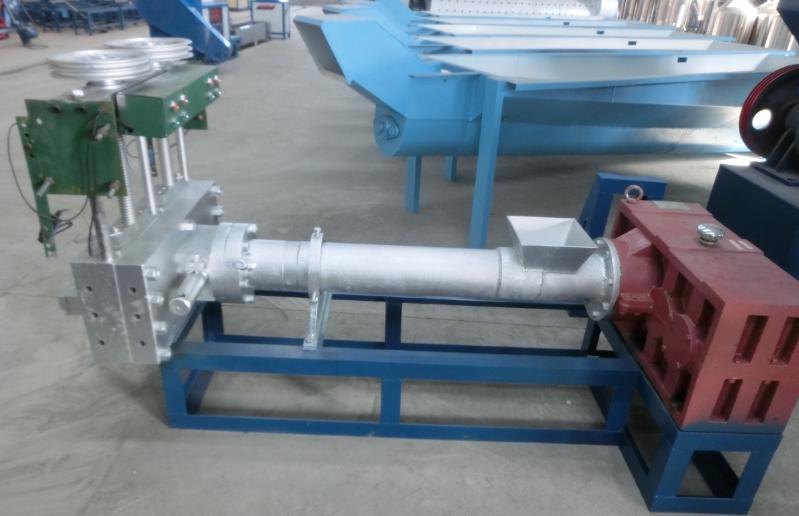
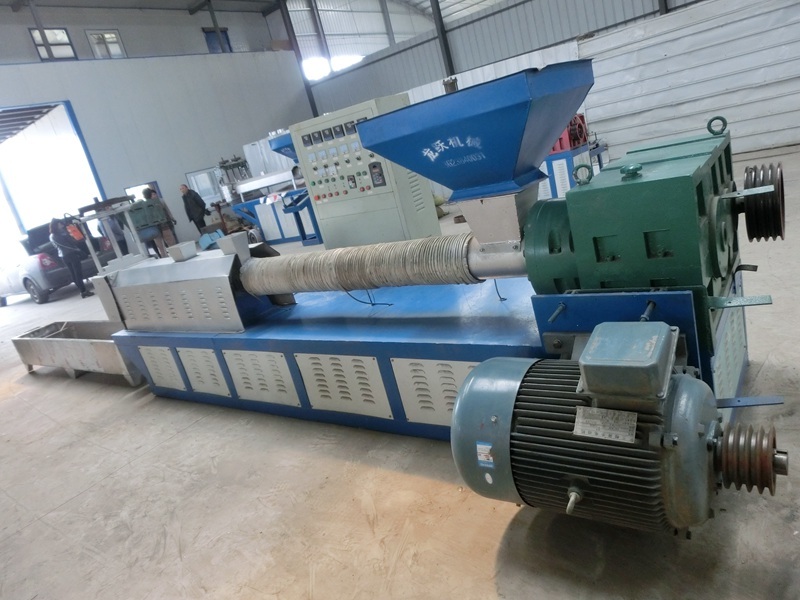
Mwili mkuu wa granulator ya plastiki ni extruder, ambayo inajumuisha mfumo wa extrusion, mfumo wa upitishaji, na mfumo wa kupasha joto na kupoza.
1. Mfumo wa extrusion: Mfumo wa extrusion unajumuisha screw, pipa, hopper, kichwa cha mashine, na mold. Plastiki hutiwa plastiki kuwa mchanganyiko sawa na mfumo wa extrusion na inaendelea kuendelea na screw chini ya shinikizo lililowekwa katika mchakato. Kichwa cha extruder.
2. Mfumo wa upitishaji: Kazi ya mfumo wa upitishaji ni kuendesha screw. Kasi ya mzunguko wa screw ya usambazaji wakati wa mchakato wa extrusion kawaida inajumuisha motor, reducer, na fani.
3. Kifaa cha kupasha joto na kupoza: Kupasha joto na kupoza ni masharti muhimu kwa mchakato wa extrusion ya plastiki.
Granulator ya plastiki vifaa vya usaidizi
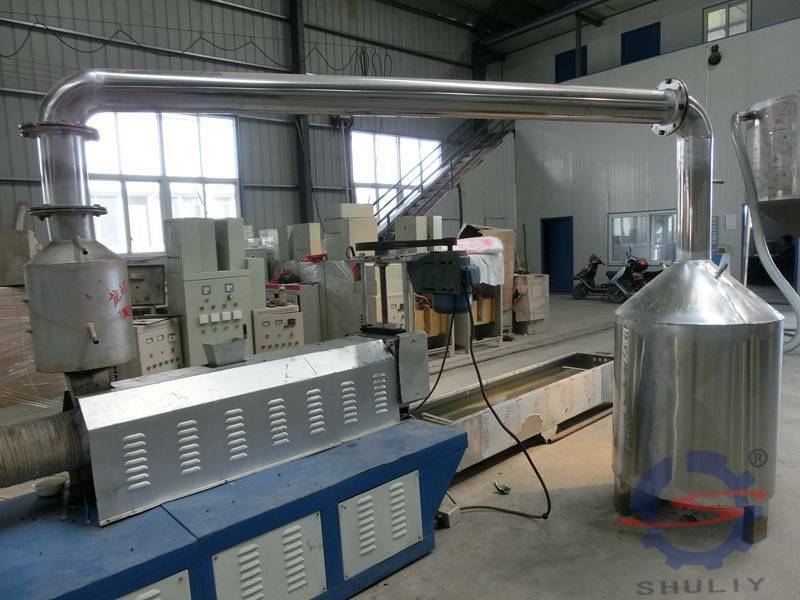
Mashine za usaidizi za granulator ya plastiki kwa kawaida hujumuisha: kifaa cha kutoa nyenzo, kifaa cha kunyoosha, kifaa cha kupasha joto mapema, kifaa cha kupoza, kifaa cha kuvuta, kifaa cha kupima, mashine ya kupima cheche, na kifaa cha kuchukua waya. Matumizi ya kitengo cha extrusion ni tofauti kwa vifaa vyake vya usaidizi vinavyochaguliwa. Kwa mfano, pia kuna vikataji, vipepeo, vifaa vya kuchapa, na kadhalika.
Kifaa cha kunyoosha:
Moja ya aina za kawaida za taka za extrusion ya plastiki ni eccentricity, na kupinda kwa aina mbalimbali za waya za msingi ni moja ya sababu muhimu za eccentricity ya insulation. Katika extrusion ya sheathi, mwanzo wa uso wa koti pia mara nyingi husababishwa na kupinda kwa msingi. Aina kuu za vifaa vya kunyoosha ni: aina ya ngoma (imegawanywa katika usawa na wima); aina ya pulley (imegawanywa katika pulley moja na kundi la pulley); aina ya winchi, ambayo inachanganya kuvuta, kunyoosha, na mvutano thabiti; Aina ya roller ya shinikizo (imegawanywa katika usawa na wima).
Granulator ya plastiki kipasha joto mapema:
Kupasha joto mapema kwa kebo ni muhimu kwa extrusion ya insulation na extrusion ya koti. Kwa safu ya insulation, hasa insulation ya safu nyembamba, kuwepo kwa matundu hakuwezi kuruhusiwa, na msingi unaweza kuondoa unyevu na mafuta kwenye uso kwa kupasha joto mapema kwa joto la juu kabla ya extrusion. Kwa extrusion ya koti, kazi yake kuu ni kukausha msingi ili kuzuia uwezekano wa matundu kwenye koti kutokana na unyevu (au unyevu unaozunguka mto). Kupasha joto mapema pia kunazuia shinikizo la ndani la plastiki kutoka kuzimwa wakati wa extrusion.
Katika mchakato wa kubana plastiki, kupasha joto mapema kunaweza kuondoa tofauti ya joto inayoundwa wakati waya baridi inapoingia kwenye kichwa cha mashine cha joto la juu na kugusana na plastiki kwenye mdomo wa mold, kuepuka kushuka kwa joto la plastiki na kusababisha kushuka kwa shinikizo la extrusion, na hivyo kuleta utulivu wa kiasi cha extrusion na ubora wa extrusion.
Kifaa cha kupasha joto mapema cha msingi wa umeme kinatumika katika kitengo cha extrusion, ambacho kinahitaji uwezo wa kutosha na ongezeko la haraka la joto, ili kupasha joto mapema kwa msingi na ufanisi wa kukausha msingi uwe juu. Joto la kupasha joto mapema linazuiwa na kasi ya mstari, na kwa ujumla ni sawa na joto la kichwa.
Granulator ya plastiki kifaa cha kupoza:
Baada ya safu ya extrusion ya plastiki kuundwa, inapaswa kupozwa na kuwekwa mara moja baada ya kuondoka kichwa cha mashine, vinginevyo, itaharibika chini ya hatua ya mvuto. Njia ya kupoza kawaida ni kupoza kwa maji na imegawanywa katika kupoza haraka na kupoza polepole kulingana na joto la maji. Kupoza haraka ni kupoza moja kwa moja kwa maji baridi. Kupoza haraka ni muhimu kwa kuunda mipako ya extrusion ya plastiki.
Hata hivyo, kwa polima ya fuwele, kutokana na kupoza haraka, ni rahisi kuacha mkazo wa ndani katika safu ya extrusion, na kusababisha nyufa wakati wa matumizi. Safu ya plastiki hupozwa haraka. Kupoza polepole ni kupunguza mkazo wa ndani wa bidhaa. Maji ya joto tofauti huwekwa kwenye tanki la maji la kupoza ili kupoza bidhaa polepole. Extrusion ya PE na PP hufanywa kwa kupoza polepole, yaani, kupitia maji ya moto, maji ya joto, na maji baridi. Sehemu tatu za kupoza.
Mchakato wa kuchakata plastiki taka ni:
kuchakata - kusaga - kusafisha - kukausha - granulation - extrusion (bidhaa mpya), wakati mstari wa granulation unachukua sehemu muhimu ya mchakato wa kuchakata plastiki.
Mstari huu wa mkutano umeboreshwa mara nyingi na una sifa za pato kubwa, hasara ndogo, kiwango cha chini cha kushindwa, uendeshaji rahisi, na gharama ndogo. Mstari wa granulation una njia mbalimbali za kupasha joto, ambazo zinaweza kubuniwa kulingana na uwezo wa umeme wa mteja na gharama, na kulingana na nyenzo za mteja na uzalishaji, kuwapa wateja mistari ya mkutano ya ubora na inayofaa.


