
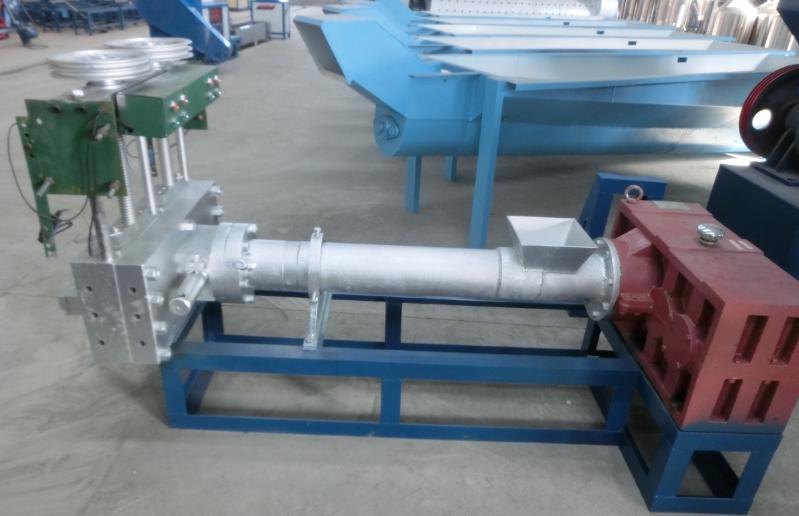
Plastik granülatörün ana gövdesi bir plastik granülatör ekstrüderdir ve ekstrüzyon sistemi, transmisyon sistemi ile ısıtma ve soğutma sisteminden oluşur.
1. Ekstrüzyon sistemi: Ekstrüzyon sistemi bir vida, bir namlu, bir hazne, bir makine başı ve bir kalıp içerir. Plastik, ekstrüzyon sistemi tarafından homojen bir eriyik haline getirilir ve vida tarafından sürekli olarak işlem sırasında oluşturulan basınç altında ekstrüder başlığına iletilir.
2. Transmisyon sistemi: Transmisyon sisteminin işlevi vidayı tahrik etmektir. Ekstrüzyon işlemi sırasında besleme vidasının dönüş hızı genellikle bir motor, bir redüktör ve bir yataktan oluşur.
3. Isıtma ve soğutma cihazı: Isıtma ve soğutma, plastik ekstrüzyon işlemi için gerekli koşullardır.
Plastik granülatör yardımcı ekipmanları
Plastik granülatörün yardımcı makineleri başlıca şunları içerir: bir besleme cihazı, bir düzeltme cihazı, bir ön ısıtma cihazı, bir soğutma cihazı, bir çekme cihazı, bir ölçüm cihazı, bir kıvılcım test makinesi ve bir tel sarma cihazı. Ekstrüzyon ünitesinin kullanımı, seçilen yardımcı ekipmana göre değişir. Örneğin, ayrıca kesiciler, üfleyiciler, baskı cihazları vb. de bulunur.
Düzeltme cihazı:
Plastik ekstrüzyon atıklarının yaygın türlerinden biri eksantrikliktir ve çeşitli tel çekirdek türlerinin bükülmesi, yalıtım eksantrikliğinin önemli nedenlerinden biridir. Kılıf ekstrüzyonunda, kılıf yüzeyindeki çizikler de genellikle çekirdeğin bükülmesinden kaynaklanır. Düzeltme cihazlarının başlıca türleri şunlardır: tambur tipi (yatay ve dikey olarak ayrılır); makara tipi (tek makara ve makara grubu olarak ayrılır); vinç tipi, çekme, düzeltme ve sabit gerilimi birleştirir; baskı silindiri tipi (yatay ve dikey olarak ayrılır).
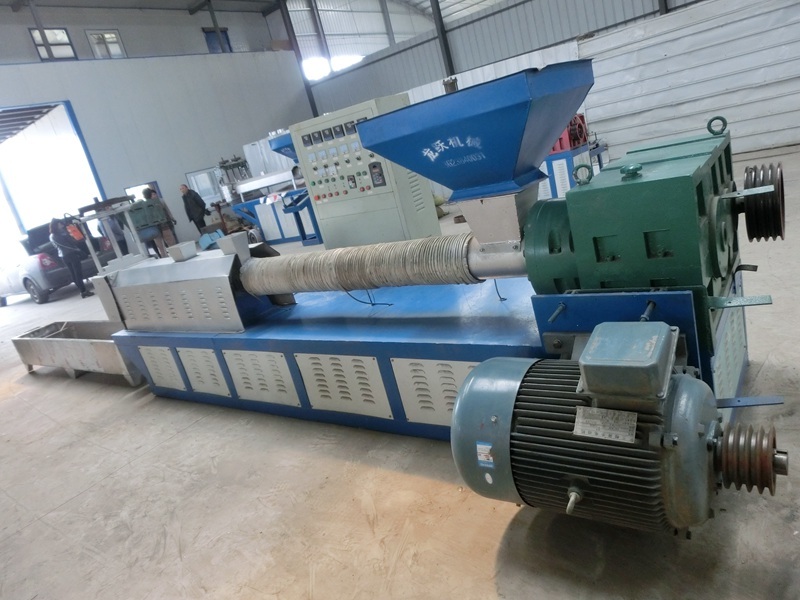
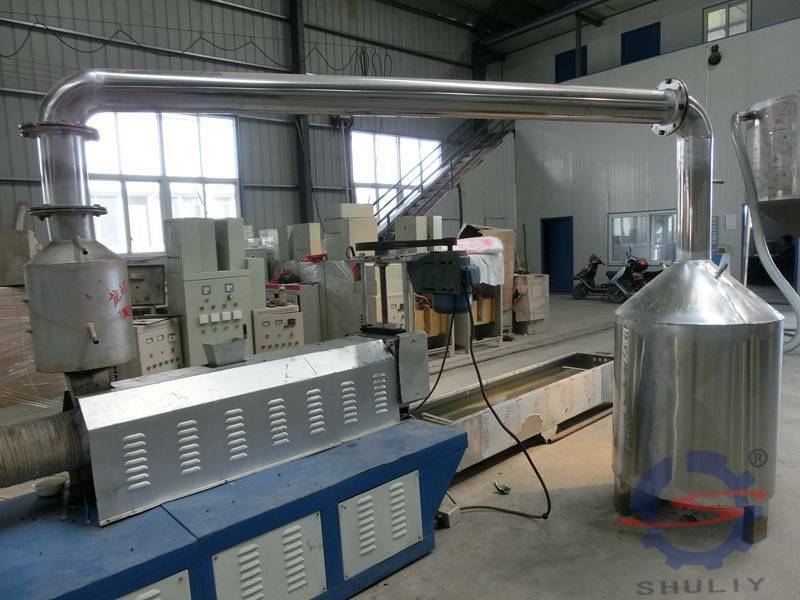
Plastik granülatör ön ısıtıcısı:
Kablo ön ısıtması, hem yalıtım ekstrüzyonu hem de kılıf ekstrüzyonu için gereklidir. Yalıtım katmanı için, özellikle ince katman yalıtımı için, gözeneklerin varlığına izin verilmez ve çekirdek, ekstrüzyondan önce yüksek sıcaklıkta ön ısıtma yapılarak yüzeydeki nem ve yağı giderebilir. Kılıf ekstrüzyonu için ana işlevi, çekirdeği kurutarak kılıfta nem (veya yastığı çevreleyen nem) nedeniyle boşluk oluşma olasılığını önlemektir. Ön ısıtma ayrıca ekstrüzyon sırasında plastiğin iç basıncının ani olarak düşmesini önler.
Plastik sıkma işlemi sırasında ön ısıtma, soğuk telin yüksek sıcaklıktaki makine başına girdiğinde ve kalıp ağzında plastikle temas ettiğinde oluşan sıcaklık farkını ortadan kaldırabilir, plastik sıcaklığındaki dalgalanmayı ve buna bağlı ekstrüzyon basıncı dalgalanmasını önleyerek ekstrüzyon miktarını ve kalitesini stabilize eder.
Ekstrüzyon ünitesinde kullanılan elektrikli ısıtmalı çekirdek ön ısıtma cihazı, yeterli kapasiteye ve hızlı sıcaklık artışına sahip olmalıdır, böylece çekirdek ön ısıtma ve kurutma verimliliği yüksek olur. Ön ısıtma sıcaklığı hat hızı ile sınırlıdır ve genellikle kafa sıcaklığına benzer.
Plastik granülatör soğutma cihazı:
Plastik ekstrüzyon tabakası oluşturulduktan sonra, makine başından çıktıktan hemen sonra soğutulup şekillendirilmelidir, aksi takdirde yerçekimi etkisiyle deforme olur. Soğutma yöntemi genellikle su soğutmalıdır ve su sıcaklığına bağlı olarak hızlı soğutma ve yavaş soğutma olarak ikiye ayrılır. Hızlı soğutma, doğrudan soğuk su ile soğutmadır. Hızlı soğutma, plastik ekstrüzyon kaplamasının şekillendirilmesi için faydalıdır.
Bununla birlikte, kristal yapılı polimerler için, hızlı soğutma nedeniyle ekstrüzyon tabakasında iç gerilim kalması kolaydır ve bu da kullanım sırasında çatlaklara neden olabilir. Plastik tabaka hızlı soğutulur. Yavaş soğutma, ürünün iç gerilimini azaltmak içindir. Soğutma suyu tankında farklı sıcaklıklarda su bulunur ve ürün kademeli olarak soğutulur. PE ve PP ekstrüzyonu yavaş soğutma ile yapılır, yani sıcak su, ılık su ve soğuk su olmak üzere üç kademeli soğutma yapılır.
Atık plastiklerin geri dönüşüm süreci:
geri dönüşüm - kırma - temizleme - kurutma - granülasyon - ekstrüzyon (yeni ürünler), granülasyon hattı plastik geri dönüşüm sürecinde önemli bir yer tutar.
Bu montaj hattı birçok kez yükseltilmiştir ve yüksek çıktı, düşük kayıp, düşük arıza oranı, kolay çalıştırma ve düşük maliyet özelliklerine sahiptir. Granülasyon hattı çeşitli ısıtma yöntemlerine sahiptir ve müşterinin elektrik kapasitesine ve maliyetine göre tasarlanabilir. Ayrıca müşterinin malzemelerine ve üretimine göre kaliteli ve makul montaj hatları sağlanır.


