
在塑料回收业务中,运行时间就是利润。你的生产线每运行一分钟,就能将低成本废料转化为高价值颗粒。反之,每停机一分钟,就意味着你在亏损。导致非计划停机的最主要原因是什么?滤网堵塞,尤其是在处理消费后废料时。
这正是战略性塑料造粒机升级能够显著提升回收业务盈利能力的关键所在。本指南将解释非停式换网器的工作原理,并通过数据驱动的案例说明这一功能如何大幅提高生产产量。
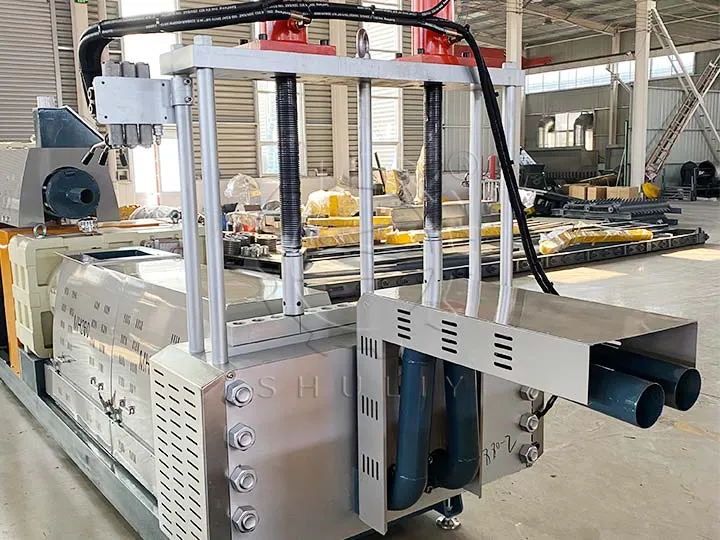
问题:手动换网的隐性成本
对于任何标准的造粒机来说,塑料熔体过滤问题都是不可避免的。当处理清洗过的薄膜或农业废料时,滤网可能每30-60分钟就会堵塞一次。在没有自动系统的机器上,这意味着整条生产线将被迫停止。
这不仅仅是短暂的停顿。手动减少回收停机时间的过程成本高昂:
- 停止挤出机电机。
- 等待压力下降。
- 手动拆卸模头螺栓。
- 拆下堵塞且发热的滤网组。
- 清洁分流板并装入新滤网。
- 重新锁紧机头,等待其再次达到设定温度。
- 重新启动电机,恢复稳定的熔体流动。
整个流程通常需要15-20分钟。如果在一个8小时班次中需要多次重复此操作,每天可能损失超过两小时的生产时间。
解决方案:配备液压换网器的造粒机
自动换网器,特别是用于挤出机的液压换网器,是解决挤出机停机问题最有效的手段之一。它用液压驱动的滑板替代了手动螺栓固定的机头,滑板上至少包含两个滤网工位。
工作原理:当压力升高,表明滤网堵塞时,操作员只需按下一个按钮。液压活塞迅速平稳地推动滑板,将一张干净的新滤网直接送入熔融塑料流中,同时将脏滤网从另一侧推出以便清洁。整个换网过程仅需几秒钟,生产线无需停机。这种连续熔体过滤工艺是最大化设备运行时间的关键。
投资回报率:计算对产能的影响
让我们量化一下差异。以我们坚固耐用的150型机型为例,其产量为300公斤/小时,假设一个典型的8小时(480分钟)班次,且物料需要每小时更换一次筛网。
手动操作:
- 每班更换7次筛网。
- 每次更换停机20分钟,总停机时间140分钟。
- 实际生产时间:480 - 140 = 340分钟。
- 日产量:(340分钟 / 60) × 300公斤/小时 = 1,700公斤。
配备液压换网器操作:
- 每班更换7次筛网。
- 总停机时间:可忽略不计(假设所有更换总计5分钟)。
- 实际生产时间:480 - 5 = 475分钟。
- 日产量:(475分钟 / 60) × 300公斤/小时 = 2,375公斤。
在此场景下,仅增加这一项功能,每天即可多生产675公斤颗粒——产量提升近40%。通常引用的20%提升幅度是非常保守的估算。通过增加销售额和减少人工,该功能的回收机投资回报率往往在短短几个月内即可实现。
这项升级适合您吗?
虽然任何操作都能从减少停机时间中获益,但如果您符合以下情况,配备液压换网器的造粒机则是必不可少的:
- 回收受污染的塑料,如消费后薄膜、农业废弃物或清洗过的材料。
- 力求以最少的人工干预实现高效塑料回收。
- 专注于通过连续运行生产线,最大化您的回收业务盈利能力。
归根结底,投资配备液压换网器的造粒机是一项战略决策,优先考虑运行时间而非停机时间,优先考虑连续生产而非频繁中断。
准备好停止因停机而损失利润了吗?探索我们配备可选不停机换网器的造粒机的完整技术规格。


