
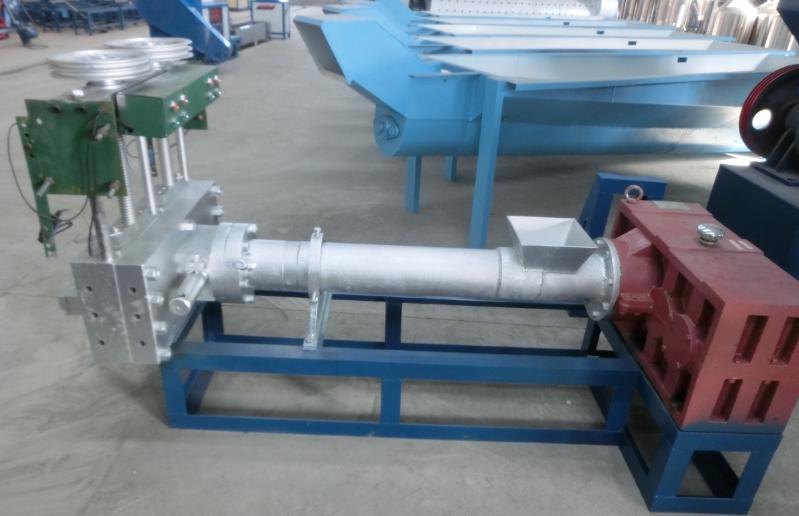
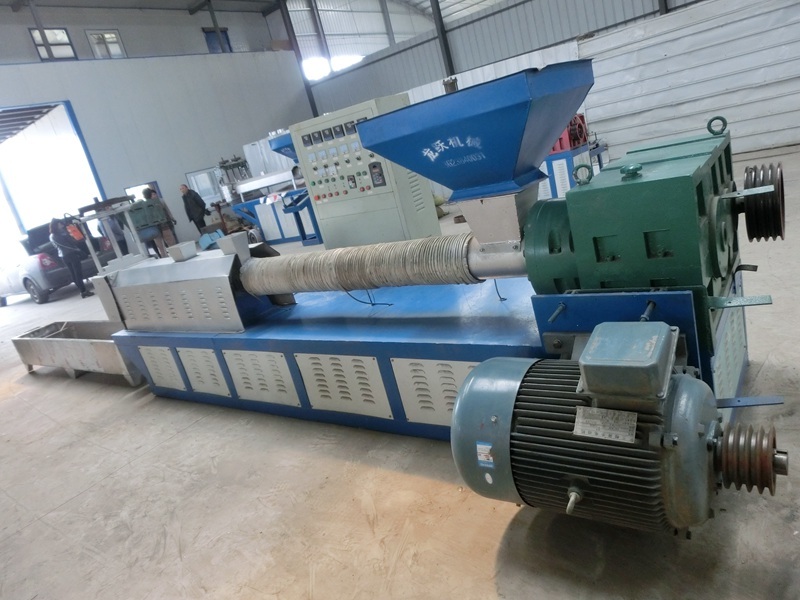
塑料造粒机的主体是塑料造粒机的挤出机,由挤出系统、传动系统和加热冷却系统组成。
1. 挤出系统:挤出系统包括螺杆、机筒、料斗、机头和模具。塑料通过挤出系统塑化成均匀的熔体,并在过程中建立的压力下由螺杆连续挤出机头。
2. 传动系统:传动系统的功能是驱动螺杆。挤出过程中供料螺杆的转速通常由电机、减速器和轴承组成。
3. 加热冷却装置:加热和冷却是塑料挤出过程的必要条件。
塑料造粒机辅助设备
塑料造粒机的辅机主要包括:放线装置、校直装置、预热装置、冷却装置、牵引装置、计量装置、火花试验机和收线装置。挤出机组的使用因其可选辅机而异。例如,还有切割机、鼓风机、印刷装置等。
校直装置:
塑料挤出废料常见类型之一是偏心,各种线芯的弯曲是绝缘偏心的主要原因之一。在护套挤出中,护套表面的划伤也常由线芯弯曲引起。校直装置的主要类型有:鼓式(分水平和垂直);滑轮式(分单滑轮和滑轮组);绞盘式,兼具牵引、校直和稳定张力;压辊式(分水平和垂直)。
塑料造粒机预热器:
电缆预热对于绝缘挤出和护套挤出都是必要的。对于绝缘层,尤其是薄层绝缘,不允许存在气孔,线芯可在挤出前通过高温预热去除表面的水分和油污。对于护套挤出,其主要功能是干燥线芯,防止因水分(或垫层周围的水分)导致护套中出现空隙的可能性。预热还可防止塑料在挤出过程中因急冷而产生内压。
在塑料挤出过程中,预热可以消除冷线进入高温机头与模口处塑料接触时形成的温差,避免塑料温度波动导致挤出压力波动,从而稳定挤出量和挤出质量。
挤出机组中使用的电热线芯预热装置需要足够的容量和快速升温,以使线芯预热和干燥效率高。预热温度受线速度限制,通常与机头温度相近。
塑料造粒机冷却装置:
塑料挤出层成型后,应立即离开机头进行冷却定型,否则会在重力作用下变形。冷却方式通常为水冷,根据水温分为急冷和缓冷。急冷是直接用冷水冷却。急冷有利于塑料挤出涂层的定型。
然而,对于结晶性高聚物,由于冷却过快,挤出层内容易残留内应力,导致使用过程中产生裂纹。塑料层采用急冷。缓冷是为了减少产品的内应力。冷却水槽中放置不同温度的水,使产品逐渐冷却。PE和PP的挤出采用缓冷,即通过热水、温水和冷水三段冷却。
废塑料的回收过程是:
回收 - 破碎 - 清洗 - 干燥 - 造粒 - 挤出(新产品),而造粒线在塑料回收过程中占据重要部分。
这套生产线经过多次升级,具有产量大、损耗低、故障率低、操作简便、成本低等特点。造粒线有多种加热方式,可根据客户的电力容量和成本设计方式,并根据客户的材料和生产,为客户提供优质、合理的生产线。


