随着塑料回收行业的日益普及,塑料造粒机(也称为塑料造粒机)的应用越来越广泛。在日常使用中,废塑料造粒机用户可能会遇到一些小故障。这需要及时分析原因并进行故障排除。以下是其常见故障及解决方案的说明。
塑料造粒机简介
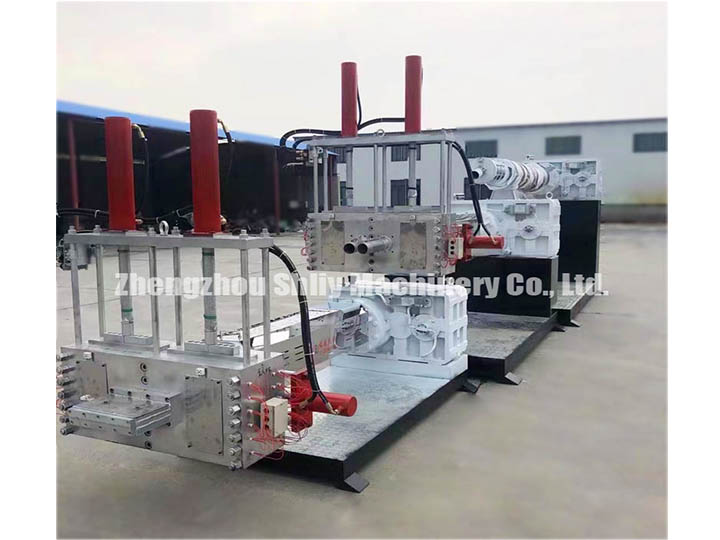
塑料造粒设备也称为废塑料造粒机。作为塑料薄膜回收生产线中最重要的设备,它常用于塑料回收工厂。塑料造粒机具有节能、高效、性能稳定、操作维护方便等特点。
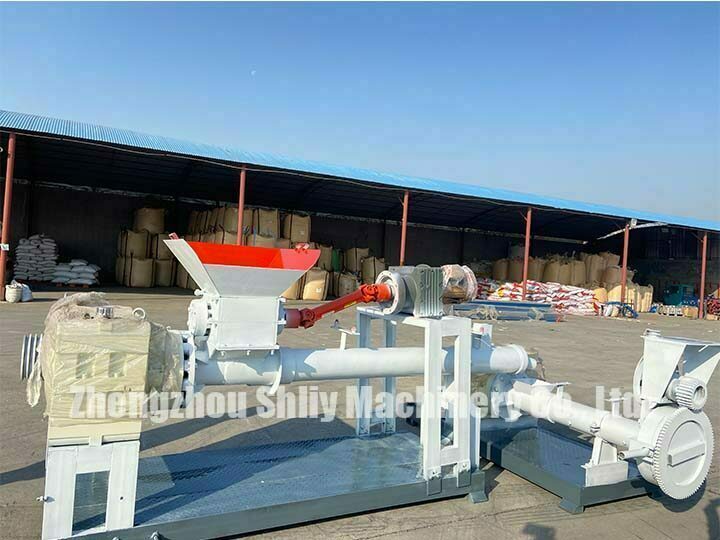
5种常见故障及排除方法
以下是塑料造粒机的常见问题及相应解决方案。希望以下内容能对您在使用塑料颗粒制造机时有所帮助。
1. 塑料造粒机主电机不转或瞬间停机
- 原因:电源电压不稳定或接触不良;加热器加热不足或某个加热器不工作,导致扭矩过大使电机过载
- 处理方法:检查塑料造粒机主电机电路连接;检查各段加热器温度显示,检查加热器是否接触不良或损坏。
2. 塑料造粒机主电机转动,但螺杆不转
- 原因:传动V带松动、磨损打滑;或安全键松动或断裂。
- 故障排除方法:调整V带中心距,张紧皮带,或更换新V带;检查安全键,分析断裂原因,更换安全键。
3. 造粒机螺杆运转正常,但不排料
- 原因:料斗进料不连续;或进料口有异物堵塞;或金属硬物落入螺杆槽堵塞螺杆槽,导致物料无法正常进入。
- 解决方案:此故障的排除方法:增加进料量,保持螺杆连续进料;停机检查并清除进料口异物。如确认有金属异物落入螺杆槽,立即停机,拆下螺杆取出金属异物。
4. 塑料造粒机导致排气孔冒料
- 原因:原料中有杂质,或进料速度过快导致螺杆挤出不稳定,或塑化温度不够。
- 处理方法:进料前清理原料或更换滤网,或减少进料量使螺杆平稳挤出,或提高塑化温度。但温度不宜过高,以免烫伤塑料影响生产质量。
5. 主电机扭矩过低
- 原因:进料系统故障导致双螺杆空转。
- 解决措施:检查添加剂系统或主料进料系统是否故障,清理塑料造粒机的堵塞。
总之,需要及时分析故障并采取合理措施,以确保塑料回收造粒机的正常运行。